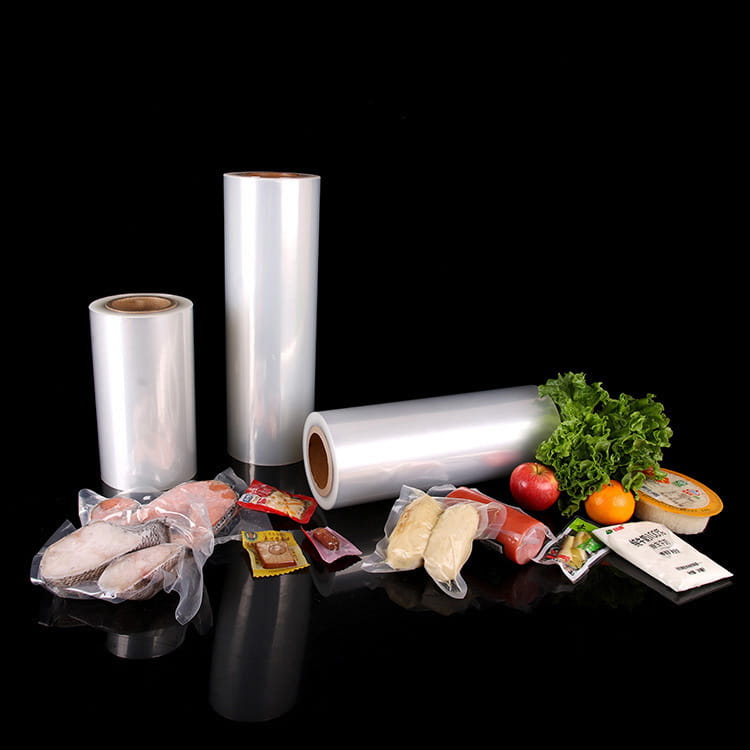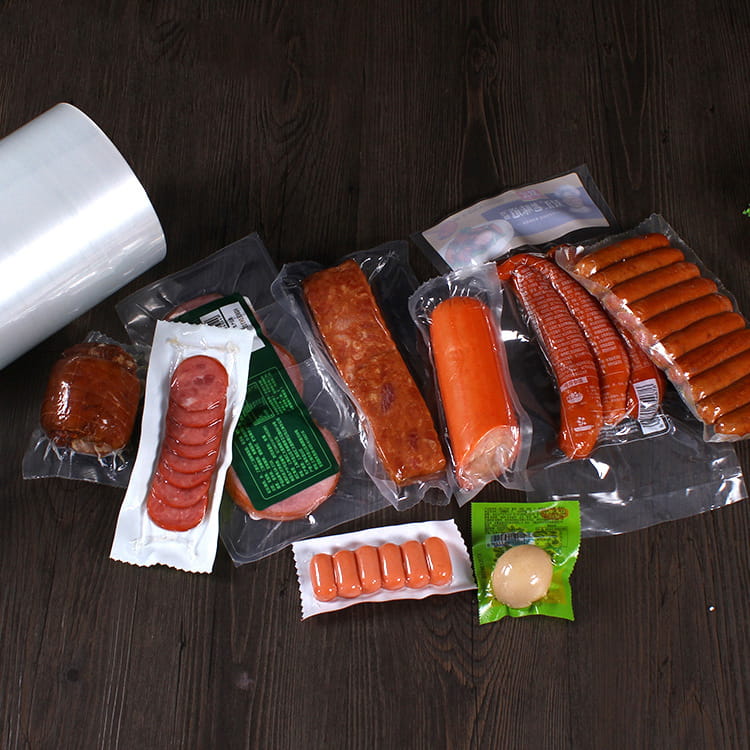


De samengestelde bedrukte film is gemaakt van meerdere materiaallagen door middel van lijmen of co-extrusieprocessen. De structuur ervan omvat meestal een substraatlaag (zoals PET, BOPP), een barrièrelaag (zoals aluminiumfolie, EVOH) en een smeltlaslaag. De smeltlaslaag bevindt zich in de binnenste laag en staat in direct contact met de inhoud. De kernfunctie ervan is het vormen van een betrouwbare afdichtingsinterface via het smeltlasproces.
Deze functie lijkt eenvoudig, maar moet in feite meerdere tegenstrijdigheden in evenwicht brengen:
De game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
De balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
De coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
De performance defects of the heat seal layer may directly lead to packaging failure:
Onvoldoende sterkte van de smeltlas veroorzaakt lekkage, resulterend in verlies of verontreiniging van de inhoud;
Veroudering van de smeltlaslaag leidt tot delaminatie, waardoor de barrière-eigenschappen worden vernietigd;
Ongelijkmatige hitteafdichtingen veroorzaken zwakke punten, waardoor de slagvastheid van de verpakking afneemt.
De performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
De smeltlasbaarheid bij lage temperaturen is de levensader van snelle verpakkingsproductielijnen. Als we gegoten polypropyleen (CPP) als voorbeeld nemen, is de smeltlastemperatuur gewoonlijk 20-30℃ lager dan die van traditioneel polyethyleen (PE), wat een lager energieverbruik van de apparatuur en een kortere smeltlastijd betekent (kan worden ingekort tot minder dan 0,5 seconde), waardoor de productie-efficiëntie aanzienlijk wordt verbeterd.
De realization of low-temperature heat sealability depends on the molecular structure design of the material:
Molecuulgewichtsverdeling: CPP met een smalle molecuulgewichtsverdeling heeft een lager smeltpunt, maar het is noodzakelijk om de sterkte en taaiheid van de smeltlas in evenwicht te brengen door middel van mengtechnologie;
Selectie van additieven: De toevoeging van weekmakers zoals polybuteen (PB) kan het smeltpunt verlagen, maar de hoeveelheid toevoeging moet worden gecontroleerd om te voorkomen dat de barrière-eigenschappen worden aangetast.
Voor voedingsmiddelen die sterilisatie op hoge temperatuur vereisen (zoals ingeblikt voedsel, instantmaaltijdpakketten) of medicijnen (zoals injecties), moet de smeltlaslaag bestand zijn tegen kooktemperaturen van 121°C of zelfs hoger. Gemodificeerd polyethyleen (PE) maakt gebruik van mengtechnologie (zoals het toevoegen van ethyleen-vinylacetaat-copolymeer EVA of ethyleen-acrylzuur-copolymeer EAA) om het smeltpunt te verhogen tot boven 140°C terwijl de smeltlassterkte behouden blijft.
De key to high temperature stability lies in the thermal oxidation stability of the material:
De addition of antioxidants can delay the degradation of the material at high temperatures;
De formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
De uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
De destruction of uniformity may be caused by:
Fluctuaties in grondstoffen: zoals ongelijke verdeling van het molecuulgewicht van polymeer;
Afwijkingen in verwerkingsparameters: zoals inconsistente extrusietemperatuur en koelsnelheid;
Transport- en opslagomstandigheden: zoals omgevingen met hoge temperaturen en hoge luchtvochtigheid, waardoor materiaalvochtopname of kristallisatie ontstaat.
De sterkte van de heatseal is de kernindicator voor het meten van de betrouwbaarheid van de seal. De vereisten voor de sterkte van de smeltlas in verschillende toepassingsscenario's variëren aanzienlijk:
Gewone voedselverpakkingen: moeten bestand zijn tegen trillingen en extrusie tijdens transport om lekkage van de inhoud te voorkomen;
Geneesmiddelenverpakking: moet bestand zijn tegen naaldprikken om steriele isolatie te garanderen;
Industriële productverpakkingen: moeten bestand zijn tegen het stapelen van zware voorwerpen om te voorkomen dat de verpakking breekt.
De improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
De performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Afdichting: een directe barrière om lekkage van de inhoud te voorkomen
Bij vloeibare verpakkingen kan een onvoldoende sterkte van de smeltlas gemakkelijk leiden tot gaatjes of scheuren, waardoor de inhoud kan lekken. In sojasausverpakkingen moet de smeltlassterkte bijvoorbeeld ≥18N/15 mm zijn om trillingen en extrusie tijdens transport te kunnen weerstaan.
Het falen van de afdichting kan een kettingreactie veroorzaken:
Lekkage van de inhoud leidt tot productverlies;
Externe verontreinigingen komen de verpakking binnen, waardoor de achteruitgang van de inhoud wordt versneld;
Het consumentenvertrouwen neemt af, wat het merkimago schaadt.
De uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
De damage of barrier properties may be caused by:
Onvoldoende hechting tussen de smeltlaslaag en de barrièrelaag;
Microporiën gegenereerd tijdens het smeltlasproces;
Materiaalveroudering veroorzaakt door omgevingsfactoren (zoals vochtigheid en temperatuur).
De toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Onvoldoende mechanische eigenschappen kunnen leiden tot:
Pakketbreuk tijdens transport en verstrooiing van de inhoud;
Consumenten vinden het moeilijk om de verpakking te openen, wat de gebruikerservaring beïnvloedt;
Vervorming van de verpakking tijdens het stapelen, waardoor de opslagefficiëntie afneemt.
De improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Materiaalinnovatie: functioneel composiet
Modificatie van nanomateriaal: verbeter de mechanische eigenschappen van de smeltlaslaag door nanoklei, nano-silica, enz. toe te voegen;
Toepassing van biobased materialen: biobased materialen zoals polymelkzuur (PLA) en polyhydroxyalkanoaat (PHA) kunnen de milieu-impact van verpakkingen verminderen;
Slimme materiaalontwikkeling: de introductie van faseveranderingsmaterialen (PCM) zorgt ervoor dat de temperatuur van de heatseallaag reageert en zich aanpast aan de behoeften van de koelketenlogistiek.
2. Procesupgrade: nauwkeurige controle
Online monitoringtechnologie: realtime monitoring van het heatsealproces via infraroodthermometers, laserdiktemeters en andere apparatuur;
Digitale simulatie: gebruik eindige elementenanalyse (FEA) om de spanningsverdeling van de heatseallaag te voorspellen en procesparameters te optimaliseren;
Gesloten regelsysteem: pas automatisch de temperatuur, druk en snelheid van de heatseal aan volgens de monitoringgegevens om consistentie te garanderen.
3. Ontwerpoptimalisatie: lichtgewicht structuur
Verdunningsontwerp: verminder de dikte van de smeltlaslaag terwijl de prestaties worden gewaarborgd en de materiaalkosten worden verlaagd;
Meerlaagse composietstructuur: bereik een evenwicht tussen prestaties en kosten door de gradiëntverdeling van verschillende materialen;
Gemakkelijk afscheurbaar ontwerp: integreer een verzwakte structuur in de smeltlaslaag om de openingservaring voor de consument te verbeteren.