

Als u hulp nodig heeft, neem dan gerust contact met ons op


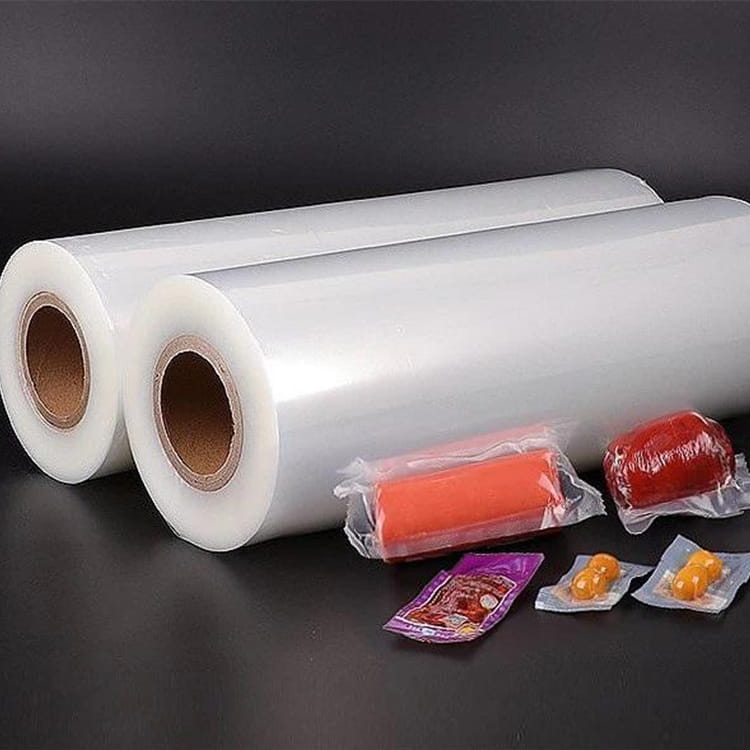
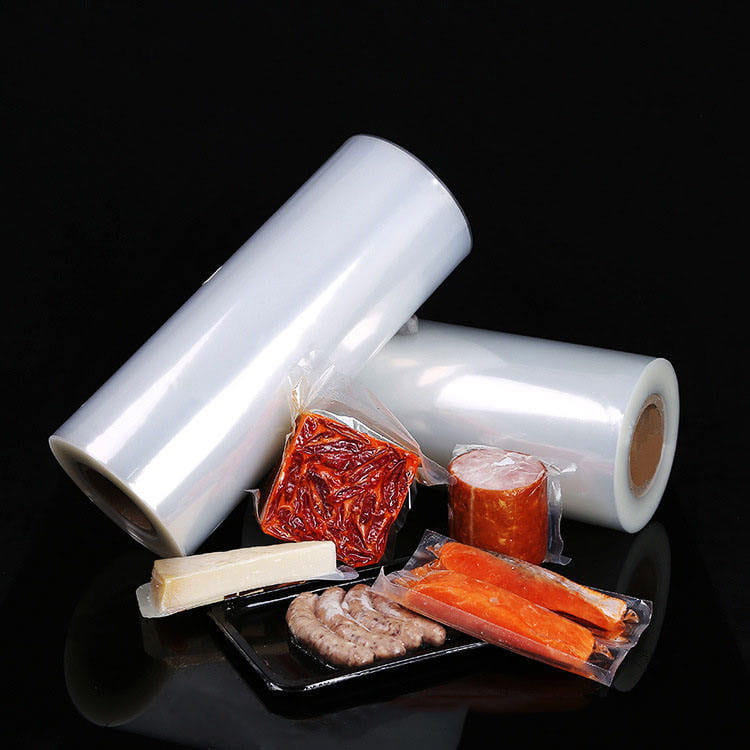
Stel je voor dat je een grote ingelijste foto ontvangt die je moet verzenden naar een klant die drie tijdzones verderop woont. Een stijve doos a...
View MoreWanneer u een filmofferte ontvangt en de vermelding "filmdikte op maat" ziet, kunt u gemakkelijk aannemen dat dit slechts een technisch vulmidde...
View MoreWanneer een pallet met verpakte goederen arriveert waarvan de hoek is opengescheurd, is de eerste verdachte meestal de filmmeter. In veel gevall...
View MoreHet juiste selecteren verpakkingsmaterialen voor diepvriesproducten is een cruciale beslissing die rechtstreeks van invloed is op de ...
View More 1. Veelvoorkomende problemen en hun oorzaken
Instabiliteit van de bel
Probleemmanifestaties: het barsten van de bel, verharding van de spanning, instabiliteit van de vrieslijn, het fladderen van de bel.
Oorzaakanalyse:
Het barsten van bellen wordt meestal veroorzaakt door overmatig uitrekken van het gesmolten materiaal bij het verlaten van de matrijs, wat resulteert in onvoldoende smeltsterkte om de belstabiliteit te behouden.
Spanningsharden is het uitharden van het gesmolten polymeer wanneer het snel in de lengterichting wordt uitgerekt, waardoor fluctuaties in de interne beldruk en belbreedte ontstaan.
Instabiliteit van de vorstlijn kan worden veroorzaakt door veranderingen in de smelttemperatuur, die kunnen worden veroorzaakt door een onjuiste keuze van de hars, een onjuist schroefontwerp, slijtage van de schroef of een defect aan de verwarming/thermokoppel.
Het fladderen van bellen wordt veroorzaakt door hoge luchtsnelheden in de luchtring, die lineaire markeringen op het beloppervlak vormen.
Specificatiewijzigingen
Probleemuitingen: De specificaties van de folie, zoals breedte en dikte, veranderen tijdens het productieproces.
Oorzaakanalyse:
Onvoldoende uniformiteit van de matrijsspleet langs de omtrek.
Een slechte of ongelijkmatige luchtstroom in de luchtring veroorzaakt een ongelijkmatige koeling van de luchtring hoge barrièrefilm .
Een ongelijkmatige smelttemperatuur kan worden veroorzaakt door een onjuist schroefontwerp of slijtage.
Interface-instabiliteit
Probleemmanifestatie: Instabiliteit treedt op op het grensvlak tussen de twee lagen, zoals zigzag-interface-instabiliteit en golf-interface-instabiliteit.
Oorzaakanalyse:
Zigzag-grensvlakinstabiliteit wordt gewoonlijk veroorzaakt door overmatige schuifspanning op het grensvlak, resulterend in een "zigzag"-vervorming van het filmoppervlak langs de dwarsrichting. Dit kan te wijten zijn aan aanzienlijk verschillende afschuifviscositeiten tussen de materialen die het grensvlak produceren, of aan een ongepaste laagverhouding, waardoor het grensvlak te dicht bij de malwand ligt.
Instabiliteit van het golfgrensvlak wordt veroorzaakt door ongelijkmatige rekvervorming op het grensvlak tussen de twee materialen, wat resulteert in een golvend patroon wanneer de bel uit de mal wordt geperst.
2. Impact van het probleem op filmprestaties
Instabiliteit van de bel
Impact op de prestaties:
Het breken van de bel zal ervoor zorgen dat de filmstructuur scheurt, waardoor de barrière-eigenschappen en de mechanische sterkte van de film afnemen.
Vervormingsharding heeft invloed op de trekeigenschappen en elasticiteit van de film, waardoor de film gemakkelijker vervormt of breekt wanneer deze wordt blootgesteld aan externe krachten.
Instabiliteit van de vorstlijn zal de koelsnelheid en uniformiteit van de gecoëxtrudeerde film met hoge barrière beïnvloeden, waardoor de transparantie en barrière-eigenschappen van de film worden beïnvloed.
Het fladderen van bellen veroorzaakt defecten aan het filmoppervlak, wat de esthetiek en het gebruik van de film beïnvloedt.
Specificatiewijzigingen
Impact op de prestaties:
Specificatiewijzigingen will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Een overmatige dikteafwijking van de film heeft ook invloed op de prestaties en de leksnelheidsindex op de automatische vulmachine.
Interface-instabiliteit
Impact op de prestaties:
Interface-instabiliteit will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
Zigzag-interface-instabiliteit zal de vlakheid en gladheid van de film verminderen, wat het uiterlijk en het gebruik van de film beïnvloedt.
Instabiliteit van het golfgrensvlak zal tijdens het strekken een ongelijkmatige vervorming van de kunststoffilm met hoge barrière veroorzaken, waardoor de trek- en barrière-eigenschappen van de film afnemen.
3. Voordelen en tegenmaatregelen van Changxi Packaging Technology
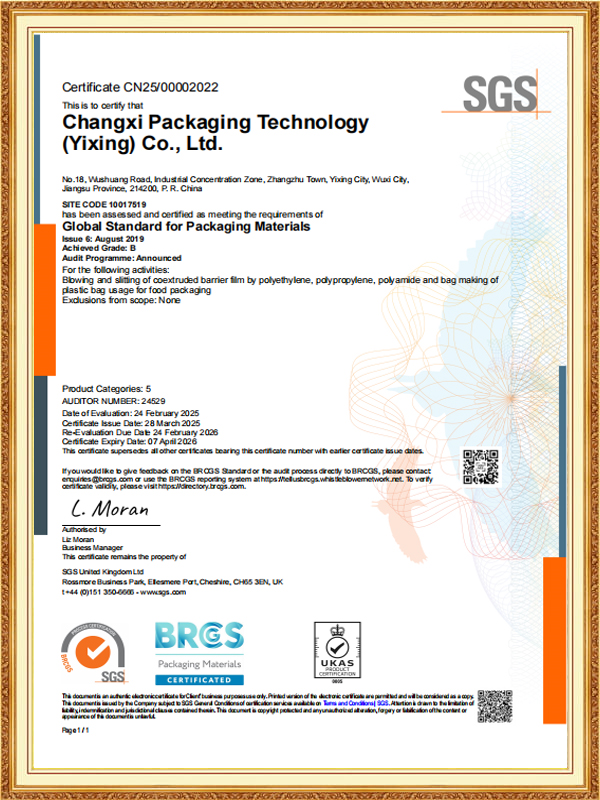
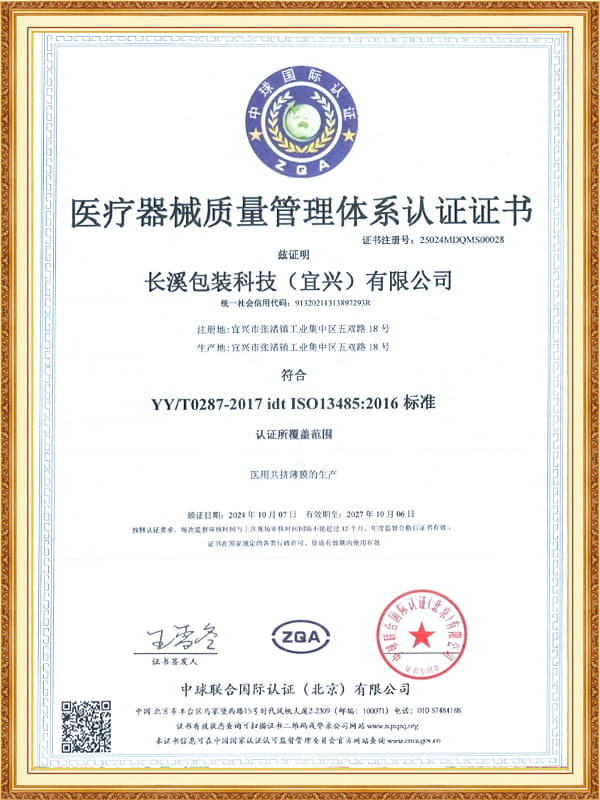
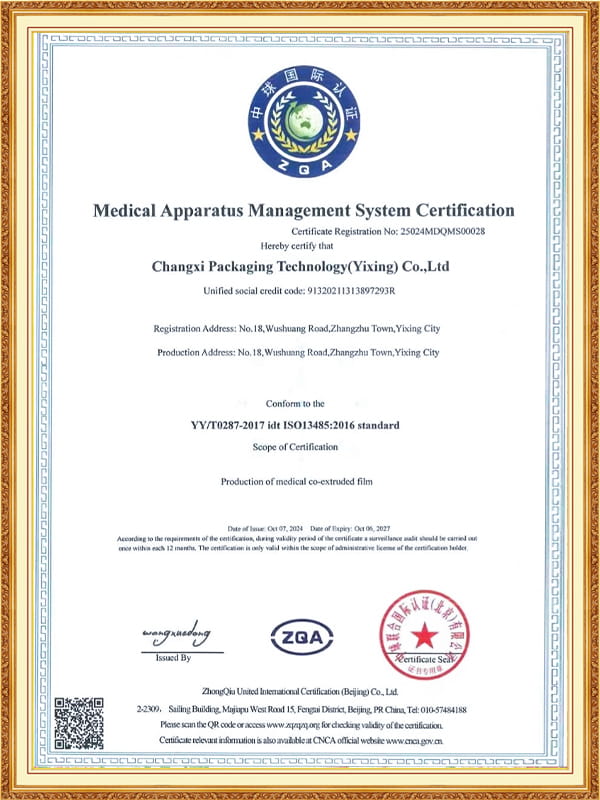
In het licht van deze veel voorkomende problemen heeft Changxi Packaging Technology (Yixing) Co., Ltd. met zijn innovatie en professionaliteit een eerlijk kwaliteitssysteem opgebouwd. Het bedrijf heeft het ERP-beheersysteem en de genetwerkte trackinginformatie van het productieproces volledig geïmplementeerd, waarmee verschillende parameters in het productieproces in realtime kunnen worden bewaakt om de stabiliteit en consistentie van de productkwaliteit te garanderen.
Als reactie op bovengenoemde problemen heeft het bedrijf de volgende tegenmaatregelen genomen:
Optimaliseer harsselectie en formulering: Selecteer harsen met geschikte smeltsterkte en afschuifviscositeit om de algehele prestaties en stabiliteit van de film te verbeteren.
Verbeter het matrijsontwerp: optimaliseer het ontwerp van de matrijsspleet en het vloeistofkanaal om een uniforme stroom en koeling van gesmolten materiaal in de matrijs te garanderen.
Verbeter het onderhoud en de verzorging van de schroef: Controleer regelmatig de slijtage van de schroef en vervang de schroef op tijd bij ernstige slijtage om de uniformiteit en stabiliteit van de smelttemperatuur te garanderen.
Optimaliseer het ontwerp van de luchtring: Pas de snelheid en richting van de luchtstroom in de luchtring aan om een uniforme koeling en uitrekking van de film te garanderen.
Verbeter de kwaliteitsmonitoring en -testen: gebruik geavanceerde testapparatuur en instrumenten om verschillende prestatie-indicatoren van de film strikt te testen en te controleren om ervoor te zorgen dat de productkwaliteit voldoet aan de eisen van de klant.
Add: No.18, Wushuang Road, Zhangzhu Town, Yixing City, provincie Jiangsu, China. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Auteursrecht © Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
