

PA/PE-gecoëxtrudeerde buisfolies in moderne verpakkingen begrijpen
De verpakkingsindustrie heeft de afgelopen twintig jaar een aanzienlijke transformatie ondergaan. Naarmate de producteisen evolueren, wenden fabrikanten zich steeds meer tot geavanceerde filmtechnologieën om te voldoen aan strenge eisen op het gebied van houdbaarheid, productbescherming en duurzaamheid. Onder deze innovaties zijn PA/PE-gecoëxtrudeerde buisfilms uitgegroeid tot een hoeksteentechnologie voor hoogwaardige verpakkingstoepassingen.
Traditionele enkellaags- of dubbellaagsfilms hebben tientallen jaren lang hun doel goed gediend, maar moderne toeleveringsketens vragen om meer geavanceerde oplossingen. De opkomst van e-commerce, uitgebreide distributienetwerken en de verwachtingen van consumenten ten aanzien van productkwaliteit hebben de noodzaak gecreëerd voor films die superieure barrière-eigenschappen, mechanische sterkte en veelzijdigheid bieden. Dit is waar gecoëxtrudeerde buisfolierol technologie onderscheidt zich van conventionele benaderingen.
Deze uitgebreide gids onderzoekt de structurele, prestatie- en praktische verschillen tussen PA/PE-gecoëxtrudeerde films en hun conventionele tegenhangers. Door deze verschillen te begrijpen, kunnen verpakkingsprofessionals weloverwogen beslissingen nemen die prestatie-eisen in evenwicht brengen met kostenoverwegingen.
Structurele compositie: de basis van prestaties
Conventionele buisfilms: enkel- en dubbellaagse systemen
Conventionele buisfilms maken doorgaans gebruik van eenvoudige laagarchitecturen. Een basisfilm met één laag bestaat uit polyethyleen (PE) of polypropyleen (PP), wat fundamentele barrière-eigenschappen en mechanische sterkte biedt. Geavanceerdere conventionele systemen zijn voorzien van twee lagen, waarbij vaak verschillende polymeerkwaliteiten worden gecombineerd om de kosten en prestaties in evenwicht te brengen.
Het productieproces voor conventionele films is relatief eenvoudig: een enkele harsstroom stroomt door een ringvormige matrijs, vormt een bel en produceert een continue buisvormige structuur. Deze eenvoud vertaalt zich in lagere kosten voor kapitaaluitrusting en eenvoudige productiecontrole, waardoor conventionele films economisch aantrekkelijk worden voor toepassingen met grote volumes waarbij de barrière-eisen gematigd blijven.
Gecoëxtrudeerde systemen: meerlaagse precisietechniek
Meerlaagse gecoëxtrudeerde film technologie verandert fundamenteel de manier waarop materialen worden gecombineerd. In plaats van een enkele polymeerstroom dwingt co-extrusie gelijktijdig meerdere harsstromen door afzonderlijke kanalen binnen dezelfde matrijs. Deze stromen convergeren en binden zich moleculair wanneer ze naar buiten komen, waardoor een uniforme film ontstaat met nauwkeurig gecontroleerde laagdiktes en composities.
Een typische PA/PE-gecoëxtrudeerde configuratie kan drie tot vijf afzonderlijke lagen omvatten, elk geselecteerd voor specifieke functionele doeleinden. Een binnenste verbindingslaag bevordert bijvoorbeeld de hechting tussen structurele lagen, zuurstofbarrièrelagen verminderen de permeatiesnelheden en buitenste afdichtingslagen bieden mechanische bescherming en oppervlakte-eigenschappen die zijn geoptimaliseerd voor secundaire verwerkingsbewerkingen.
Mechanische eigenschappen en structurele integriteit
Treksterkte en rek
De meerlaagse architectuur van gecoëxtrudeerde films verbetert inherent de mechanische prestaties. De combinatie van verschillende polymeren met complementaire eigenschappen creëert een composietstructuur waarbij elke laag de zwakke punten van de andere versterkt.
Conventionele enkellaags PE-films vertonen doorgaans een treksterkte in de machinerichting (MD) van 20-35 MPa. Gecoëxtrudeerde PA/PE-systemen bereiken routinematig 28-45 MPa door het opnemen van zeer sterke PA-barrièrelagen die aanzienlijk bijdragen aan de algehele trekmodulus, terwijl de gewenste rekeigenschappen behouden blijven.
Lek- en scheurweerstand
Lekweerstand (het vermogen om scherpe puntbelastingen te weerstaan zonder te scheuren) onderscheidt premiumfilms van standaardfilms. Conventionele films vertonen matige perforatiewaarden van 2-4 kg/mm. Gecoëxtrudeerde structuren met geoptimaliseerde laagverdeling en materiaalkeuze bereiken 4-7 kg/mm, wat een aanzienlijk betere bescherming biedt tegen schade door scherpe randen, ruwe oppervlakken of impactscenario's die gebruikelijk zijn in logistieke omgevingen.
Traanvoortplanting verbetert ook in gecoëxtrudeerde systemen. De introductie van verschillende lagen met variërende scheursterktes creëert interne spanningsverdelingspatronen die zich voortplantende scheuren tegenhouden voordat ze de gehele filmdikte doorkruisen. Dit fenomeen blijkt bijzonder waardevol voor vacuümverpakte producten waarbij plotselinge decompressiekrachten anders catastrofaal falen zouden kunnen veroorzaken.
Impact- en flexduurzaamheid
Langere houdbaarheid en complexe toeleveringsketens stellen films bloot aan herhaalde mechanische spanningen: compressie, buiging, temperatuurwisselingen. Conventionele films accumuleren microscheuren en spanningsverbleking naarmate interne spanningen zich ophopen. De gecoëxtrudeerde PA/PE-architectuur verdeelt deze cyclische spanningen over meerdere lagen, waardoor de tijd voor het ontstaan van buigscheuren dramatisch wordt verlengd. Uit tests blijkt dat de weerstand tegen herhaalde compressie 5-10x verbetert voordat er zichtbare schade optreedt.
Verwerkingsmogelijkheden en productieflexibiliteit
Warmteafdichtingsprestaties
De afdichtingslaag in een gecoëxtrudeerde film kan onafhankelijk van de barrièrevereisten worden ontworpen. Conventionele films sluiten compromissen: ze kiezen voor PE-kwaliteiten die de barrière-eigenschappen in evenwicht brengen met afdichtingsgedrag. Gecoëxtrudeerde systemen hebben een buitenlaag die specifiek is geoptimaliseerd voor afdichtingsprestaties, terwijl de barrièrefunctie door de binnenlagen behouden blijft.
Deze scheiding maakt sealtemperaturen mogelijk die 10-15°C lager zijn dan conventionele folies, voor een gelijkwaardige sealsterkte, waardoor de thermische spanning op verpakte producten wordt verminderd en de energie-efficiëntie wordt verbeterd bij snelle vorm-vul-seal-operaties. Bovendien verbetert de consistentie van de afdichtingskwaliteit dramatisch omdat de samenstelling van de afdichtingslaag constant blijft, ongeacht veranderingen in de formulering van de barrièrelaag.
Inkthechting en afdrukken
Direct printen op filmverpakkingen vereist een uitstekende inkthechting, maar barrièrelaagmaterialen accepteren inkt niet altijd gemakkelijk. Gecoëxtrudeerde architecturen lossen dit op via speciale buitenlagen met geoptimaliseerde oppervlakte-energie en chemische compatibiliteit voor drukinkten. Conventionele films vereisen vaak een coronabehandeling of adhesiebevorderaars; gecoëxtrudeerde systemen presteren vaak adequaat zonder voorbehandeling.
Converteren en secundaire verwerking
Verwerkingsbewerkingen – snijden, zakvorming, perforeren – brengen intense plaatselijke spanningen met zich mee. Gecoëxtrudeerde films vertonen superieure dimensionale stabiliteit tijdens het converteren, waardoor consistentere zakafmetingen en minder defecten ontstaan. De meerlaagse structuur absorbeert de energie van snijmatrijzen effectiever, waardoor delaminatie en randsplitsing worden verminderd, wat vaak voorkomt bij conventionele films.
Applicatiedomeinen en prestatievereisten
Voedselverpakking
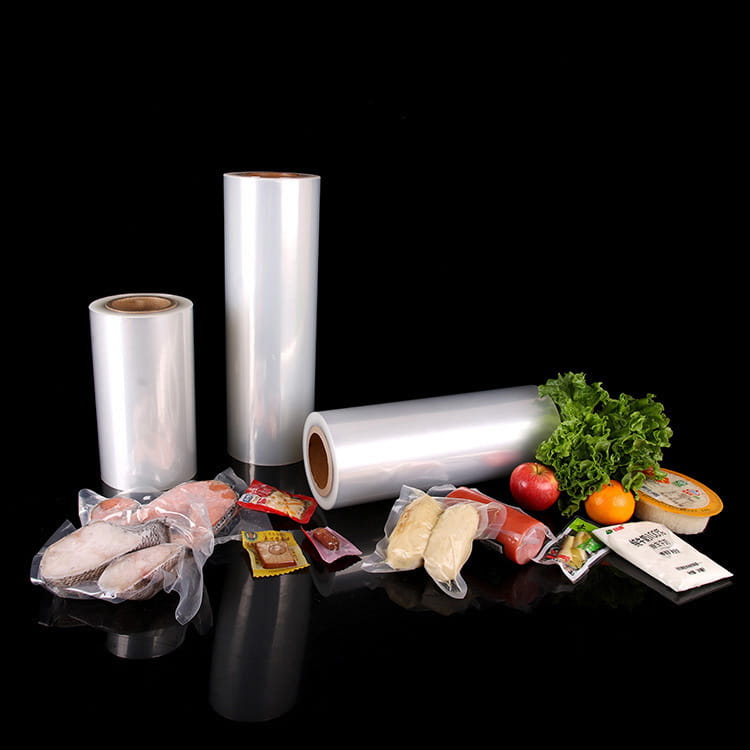
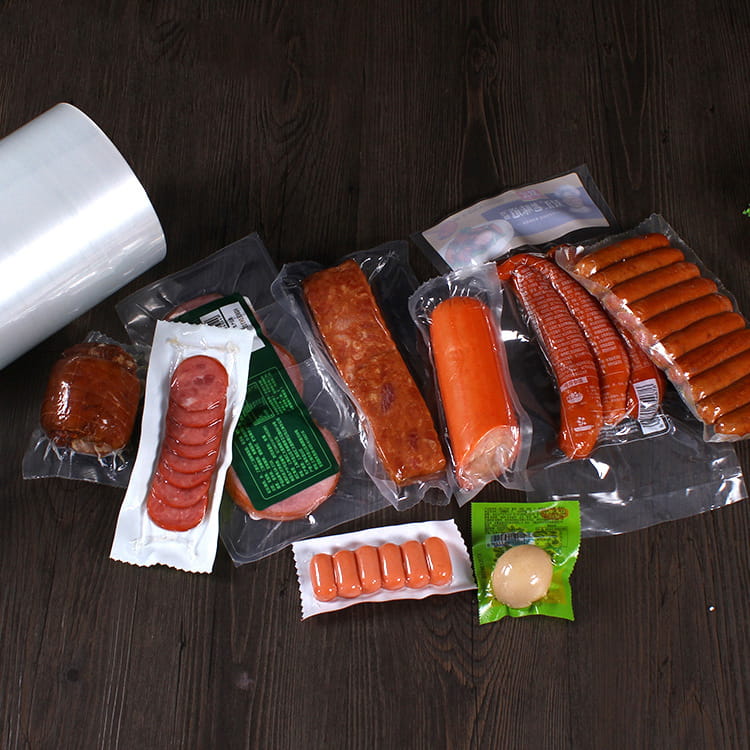
Voedselverpakkingen vertegenwoordigen de grootste toepassingssector voor zowel conventionele als gecoëxtrudeerde films. Het prestatieverschil wordt echter duidelijk bij premiumproducten. Gecoëxtrudeerde films blinken uit in toepassingen die een langere houdbaarheid vereisen: vacuümverpakt gezouten vlees, aseptische kaasverpakkingen, speciale koffie en voedingspoeders profiteren allemaal van verbeterde zuurstof- en vochtbarrières.
Conventionele films blijven geschikt voor producten met een kortere houdbaarheid (2-4 weken) in omgevingen met stabiele temperaturen. Maar naarmate de distributienetwerken zich uitbreiden en de complexiteit van de toeleveringsketen toeneemt, migreren zelfs standaardvoedselproducten steeds meer naar gecoëxtrudeerde oplossingen om het risico op bederf en de kosten voor naleving van de regelgeving te verminderen.
Farmaceutische en medische verpakkingen
Farmaceutische toepassingen vereisen absolute barrièrebetrouwbaarheid. Het binnendringen van vocht kan chemische afbraak van gevoelige actieve stoffen veroorzaken; zuurstof kan vitamines en gevoelige verbindingen oxideren. Gecoëxtrudeerde film met hoge barrière biedt de consistentie en prestatiemarges die regelgevingskaders en specificaties van fabrikanten vereisen. De kostenpremie van gecoëxtrudeerde films vertegenwoordigt een verwaarloosbaar percentage van de kosten van het eindproduct en biedt tegelijkertijd een kritische risicobeperking.
Chemische en reactieve materiaalverpakkingen
Agressieve chemicaliën, oplosmiddelen en reactieve verbindingen vereisen filmmaterialen met uitzonderlijke chemische resistentie gecombineerd met barrièrefunctie. Gecoëxtrudeerde architecturen maken de integratie van gespecialiseerde barrièrematerialen mogelijk terwijl de kosteneffectieve buitenlagen behouden blijven. Op EVOH gebaseerde barrièrelagen bieden bijvoorbeeld een uitzonderlijke chemische weerstand, terwijl PE-afdichtingslagen een betrouwbare verpakkingsintegriteit garanderen.
Industriële en agrarische toepassingen
Zaadverpakking, bescherming tegen kunstmest en bescherming van industriële producten profiteren van de verbeterde duurzaamheid en barrière-eigenschappen van gecoëxtrudeerde films. Bij langdurige opslag buiten worden films blootgesteld aan UV-degradatie en omgevingsvocht. Gecoëxtrudeerde systemen met UV-gestabiliseerde buitenlagen en vochtbarrières behouden de levensvatbaarheid van het product tijdens seizoensopslagcycli waar conventionele films zouden kunnen falen.
Toepassingsgeschiktheidsmatrix
| Toepassingstype | Houdbaarheid | Conventionele film | Gecoëxtrudeerde film |
|---|---|---|---|
| Vacuümverpakt vlees | 4-8 weken | Marginaal | Uitstekend |
| Poederproducten | 12 maanden | Arm | Uitstekend |
| Verse producten | 2-3 weken | Goed | Uitstekend |
| Farmaceutische producten | 24 maanden | Arm | Essentieel |
| Goederenverpakking | 1-4 weken | Voldoende | Overdreven |
Kosten-batenanalyse en economische overwegingen
Materiaalkostenpremie
Gecoëxtrudeerde films zorgen voor een materiaalkostenpremie van 25-45% vergeleken met conventionele films, afhankelijk van de formulering van de barrièrelaag en de filmdikte. Voor fabrikanten die gewend zijn aan grondstoffenprijzen rechtvaardigt deze premie een zorgvuldige economische rechtvaardiging. De berekening gaat echter veel verder dan de materiaalkosten.
Totale eigendomskosten
Een alomvattende economische analyse moet rekening houden met meerdere factoren die verder gaan dan de materiële kosten:
- Minder productbederf en verspilling door langere houdbaarheid
- Verbeterde conversie-efficiëntie en lagere defectpercentages
- Lager thermisch energieverbruik tijdens heatsealen
- Minder terugroepacties van producten en minder aansprakelijkheid als gevolg van verontreiniging of degradatie
- Verbeterde merkperceptie ter ondersteuning van premiumprijzen
- Naleving van regelgeving en vereenvoudiging van de documentatie
Break-even-analyse
Voor veel producenten van verpakte goederen bereikt het economische break-evenpunt verrassend snel. Stel je een fabrikant van snacks voor die maandelijks een miljoen zakjes produceert. Een vermindering van 2% in afval door een langere houdbaarheid door verbeterde barrièrebescherming elimineert 20.000 bedorven pakketten. Bij een gemiddelde eindproductwaarde van $4-5 per zakje komt deze afvalreductie overeen met $80.000-100.000 per maand – veel meer dan de gemiddelde materiaalkostenpremie van $5.000-10.000 per maand.
Op dezelfde manier kan een groter distributiebereik, mogelijk gemaakt door een superieure houdbaarheid, premium marktkanalen ontsluiten met hogere marges per eenheid. Premiumpositionering in gespecialiseerde detailhandels- of internationale markten brengt vaak prijsverhogingen van 15-30% met zich mee die investeringen in gecoëxtrudeerde film gemakkelijk rechtvaardigen.
Risicobeperkende waarde
Het terugroepen van producten vertegenwoordigt catastrofale financiële gebeurtenissen die verder reiken dan de onmiddellijke vervangingskosten. Boetes van toezichthouders, proceskosten, merkschade en marktaandeelverlies kunnen bij grote terugroepacties oplopen tot meer dan $10-50 miljoen. Gecoëxtrudeerde films verminderen het terugroeprisico aanzienlijk door consistente barrièreprestatiemarges die bestand zijn tegen productievariabiliteit en onzekerheden in de toeleveringsketen.
Milieu- en duurzaamheidsoverwegingen
Materiaalefficiëntie en afvalvermindering
Het is contra-intuïtief dat gecoëxtrudeerde films ondanks hogere materiaalkosten superieure milieuprestaties kunnen leveren. Door een langere houdbaarheid mogelijk te maken, verminderen gecoëxtrudeerde films de voedselverspilling in de toeleveringsketens dramatisch. Uit gegevens uit milieueffectstudies blijkt dat een langere houdbaarheid, waardoor de hoeveelheid afval met slechts 3-5% wordt verminderd, doorgaans zwaarder weegt dan de milieu-impact van extra materiaalgebruik in de film zelf.
Vanuit productieperspectief bereiken gecoëxtrudeerde processen een hogere materiaalbenutting. Er wordt minder afval en materiaal van slechte kwaliteit gegenereerd in vergelijking met conventionele productie, waardoor de algehele productie-efficiëntie verbetert en de impact op stortplaatsen wordt verminderd.
Overwegingen bij het levenseinde
Meerlaagse gecoëxtrudeerde films vormen uitdagingen voor mechanische recycling in vergelijking met conventionele enkellaagsfilms. Opkomende chemische recyclingtechnologieën die specifiek zijn ontworpen voor meerlaagse structuren bieden echter mogelijkheden om de polymeerwaarde terug te winnen, zelfs uit complexe filmarchitecturen. Bovendien vermindert de superieure duurzaamheid van gecoëxtrudeerde films de frequentie van verpakkingsvervanging, waardoor de levenscycli van producten worden verlengd.
Energie en emissies
Moderne co-extrusieapparatuur werkt met een vergelijkbare energie-efficiëntie als conventionele extrusieapparatuur. Hoewel de materiaaltransportkosten licht stijgen als gevolg van de hogere filmdichtheid, maakt de langere houdbaarheid van het product, mogelijk gemaakt door gecoëxtrudeerde films, vaak een geconsolideerde logistiek en een verminderde transportfrequentie mogelijk, waardoor de materiaalgerelateerde milieueffecten mogelijk worden gecompenseerd.
Het juiste filmtype voor uw toepassing selecteren
Beslissingskader
Kiezen tussen conventionele en gecoëxtrudeerde films vereist een systematische evaluatie van meerdere factoren. Beschouw het volgende raamwerk:
Kritische vragen
- Productgevoeligheid: Gaat uw product achteruit bij blootstelling aan zuurstof, vocht of licht? Gevoelige producten rechtvaardigen gecoëxtrudeerde investeringen.
- Vereisten voor houdbaarheid: Verlengingen langer dan 8-12 weken geven sterk de voorkeur aan gecoëxtrudeerde films. Toepassingen met een korte houdbaarheid rechtvaardigen de premie mogelijk niet.
- Duur van de toeleveringsketen: Langere toeleveringsketens (internationale distributie, uitgebreide winkeltijd) profiteren van uitgebreide barrièrebescherming.
- Temperatuurstabiliteit: Producten die tijdens opslag of transport aan extreme temperaturen worden blootgesteld, profiteren van de superieure mechanische stabiliteit van gecoëxtrudeerde films.
- Pakketformaat: Vacuümverpakking en aseptische verwerking vereisen vrijwel altijd gecoëxtrudeerde prestaties. Standaard formulier-vul-zegel mogelijk niet.
- Regelgevende vereisten: Farmaceutische en medische toepassingen vereisen doorgaans barrièreprestaties die alleen gecoëxtrudeerde films op betrouwbare wijze kunnen leveren.
- Merkpositionering: Een premium marktpositionering rechtvaardigt vaak – en vereist zelfs – de prestaties van gecoëxtrudeerde film als onderdeel van de waardepropositie.
Economische rechtvaardigingsmatrix
Gebruik deze vereenvoudigde matrix om de economische levensvatbaarheid van gecoëxtrudeerde films voor uw toepassing te beoordelen:
- Groen licht (sterk gerechtvaardigd): Houdbaarheid >12 weken, productwaarde >€3 per stuk, toeleveringsketen >6 weken, aanwezige wettelijke vereisten of positionering van een premium merk is van cruciaal belang.
- Geel licht (zorgvuldig overwegen): Houdbaarheid 6-12 weken, productwaarde $1-3 per stuk, supply chain 2-6 weken, potentiële voordelen op het gebied van kwaliteit of afvalvermindering.
- Rood licht (moeilijk te rechtvaardigen): Houdbaarheid <6 weken, basisproduct <$1 waarde, lokale toeleveringsketen <2 weken, geen zorgen over verspilling of kwaliteit.
Opkomende innovaties en toekomstige richtingen
Geavanceerde barrièretechnologieën
De verpakkingsindustrie blijft co-extrusiemogelijkheden ontwikkelen. Er zijn nieuwe barrièrematerialen in opkomst die zuurstoftransmissiesnelheden van minder dan 0,5 cc/m2/dag bieden, waardoor verlengingen van de houdbaarheid tot 24 maanden mogelijk zijn, zelfs in traditioneel uitdagende toepassingen. Deze materialen met ultrahoge barrière maken doorgaans gebruik van keramische nanodeeltjes of gespecialiseerde EVOH-formuleringen die kronkelige routes voor gasmoleculen creëren en de theoretische barrièregrenzen benaderen.
Op duurzaamheid gerichte innovaties
Fabrikanten ontwikkelen gecoëxtrudeerde films met percentages gerecycled materiaal van 30-50%, terwijl de prestaties gelijk blijven aan die van films van nieuw materiaal. De vooruitgang op het gebied van mechanische en chemische recycling maakt steeds meer benaderingen van de circulaire economie mogelijk, waarbij meerlaagse structuren kunnen worden teruggewonnen en opnieuw verwerkt in plaats van weggegooid.
Functionele laagadditieven
Opkomende innovaties voegen functionele mogelijkheden toe aan gecoëxtrudeerde films zonder het aantal lagen te verhogen. Antimicrobiële additieven, oxidatievangers en ethyleenabsorberende verbindingen kunnen in speciale lagen worden opgenomen, waardoor de versheid van het product wordt verlengd en bederfmechanismen worden verminderd die zuurstofbarrière alleen niet kan aanpakken.
Slimme verpakkingsintegratie
Gecoëxtrudeerde filmstructuren bieden uitstekende platforms voor het integreren van slimme verpakkingstechnologieën: tijd-temperatuurindicatoren, gasdoorlaatbaarheidssensoren en versheidsindicatoren. De inherente prestatieconsistentie van gecoëxtrudeerde films maakt betrouwbare sensorkalibratie en voorspelbare reactie op omgevingscondities mogelijk.
Veelgestelde vragen
Vraag 1: Wat is het belangrijkste voordeel van PA/PE-gecoëxtrudeerde films ten opzichte van conventionele films?
Het belangrijkste voordeel is de superieure barrièrewerking. PA/PE-gecoëxtrudeerde films verminderen de transmissiesnelheid van zuurstof met 50-80% en de transmissiesnelheid van waterdamp met 60-75% in vergelijking met conventionele films. Deze verbeterde barrière verlengt de houdbaarheid van producten aanzienlijk, vermindert bederf en verspilling en maakt tegelijkertijd toegang mogelijk tot premium marktkanalen die langere houdbaarheid van producten vereisen.
Vraag 2: Zijn gecoëxtrudeerde films recyclebaar?
Mechanische recycling van meerlaagse gecoëxtrudeerde films brengt uitdagingen met zich mee omdat gemengde polymeerlagen de verwerking in conventionele recyclingstromen bemoeilijken. Opkomende chemische recyclingtechnologieën die zijn ontworpen voor meerlaagse films maken echter steeds praktischere recyclingtrajecten mogelijk. Bovendien vermindert de langere houdbaarheid van het product die wordt geboden door gecoëxtrudeerde films vaak het totale gebruik van verpakkingsmateriaal door de levenscycli van het product te verlengen.
Vraag 3: Hoeveel duurder zijn gecoëxtrudeerde films vergeleken met conventionele films?
De materiaalkosten voor gecoëxtrudeerde films liggen doorgaans 25-45% hoger dan die van conventionele films. Deze premie wordt echter vaak snel gecompenseerd door minder productverlies, verbeterde conversie-efficiëntie en toegang tot marktsegmenten met hogere marges. Voor veel toepassingen zijn de totale eigendomskosten in het voordeel van gecoëxtrudeerde films, ondanks de hogere initiële materiaalkosten.
Vraag 4: Kan conventionele apparatuur gecoëxtrudeerde films afdichten?
Ja, gecoëxtrudeerde films zijn ontworpen voor gebruik op standaardapparatuur voor het vormen, vullen, sluiten en maken van zakken. Hun afdichtingslaag is speciaal ontworpen om compatibel te zijn met conventionele smeltlastemperaturen en -processen. In sommige gevallen verbeteren gecoëxtrudeerde films zelfs de afdichtingsefficiëntie door lagere lastemperaturen en een consistentere afdichtingskwaliteit mogelijk te maken in vergelijking met conventionele alternatieven.
Vraag 5: Welke filmdiktebereiken zijn typisch voor gecoëxtrudeerde toepassingen?
Gecoëxtrudeerde buisfilms variëren doorgaans van 40 micron tot 150 micron, afhankelijk van de toepassingsvereisten. Voedselverpakkingstoepassingen gebruiken gewoonlijk diktes van 60-120 micron, terwijl vacuüm- en gespecialiseerde toepassingen gebruik kunnen maken van meters van 80-150 micron om de lekbestendigheid en duurzaamheid te maximaliseren.
Vraag 6: Hoe beïnvloedt vochtigheid de barrièreprestaties van gecoëxtrudeerde films?
Vochtgevoelige barrièrematerialen zoals EVOH kunnen bij hoge luchtvochtigheid een verminderde effectiviteit van de zuurstofbarrière ervaren. Moderne gecoëxtrudeerde formuleringen pakken dit aan door middel van gelaagde architecturen die vochtgevoelige lagen isoleren of waterbestendige beschermende lagen bevatten. Wanneer ze op de juiste manier zijn geformuleerd, behouden gecoëxtrudeerde films betrouwbare barrièreprestaties over typische omgevingsvochtigheidsbereiken.
Vraag 7: Kunnen gecoëxtrudeerde films verwerkingstoepassingen bij hoge temperaturen weerstaan?
Gecoëxtrudeerde films zijn doorgaans bestand tegen continue temperaturen tot 50-60°C en korte schommelingen tot 80°C, afhankelijk van de formulering. Voor toepassingen bij ultrahoge temperaturen die langdurige blootstelling aan hitte boven 65°C vereisen, kunnen gespecialiseerde polyimide- of geavanceerde barrièrefilms noodzakelijk zijn. Raadpleeg de materiaalspecificaties voor uw specifieke temperatuurvereisten.
Vraag 8: Welke printopties zijn beschikbaar voor gecoëxtrudeerde films?
Gecoëxtrudeerde films zijn geschikt voor diepdruk, flexografisch en diepdruk via standaard decoratieapparatuur. De speciaal ontworpen buitenlaag zorgt in de meeste gevallen voor een uitstekende inkthechting zonder voorbehandeling. Speciale effecten zoals metallisatie of hoogglanseffecten zijn ook compatibel met gecoëxtrudeerde filmstructuren.
Vraag 9: Hoe verhouden gecoëxtrudeerde films zich tot aluminiumlamineringen als barrière?
Gecoëxtrudeerde films bieden superieure flexibiliteit en vervormbaarheid in vergelijking met aluminiumlaminaten, terwijl ze vergelijkbare (of in sommige gevallen superieure) barrière-eigenschappen bereiken, afhankelijk van de formulering. Gecoëxtrudeerde films bieden ook een superieur recycleerbaarheidspotentieel en vertonen niet de lekkwetsbaarheden die dunne aluminiumfolie introduceert in meerlaagse structuren.
Vraag 10: Welke kwaliteitscontrolemaatregelen zorgen voor consistente prestaties van gecoëxtrudeerde films?
Fabrikanten maken gebruik van continue online metingen van filmeigenschappen, waaronder dikte-uniformiteit, barrièreprestaties, lassterkte en trekeigenschappen. Statistische procescontrole en frequente offline validatietests (ASTM/ISO-standaardtestmethoden) bevestigen dat productiebatches gedurende de hele productierun aan gespecificeerde prestatieparameters voldoen.