

In de veeleisende wereld van moderne verpakkingen is de integriteit van een product, van productie tot eindgebruiker, van het grootste belang. Of het nu gaat om het beschermen van voedsel tegen bederf, het behouden van de farmaceutische potentie of het beschermen van elektronica tegen vocht: de keuze van het verpakkingsmateriaal is een cruciale zakelijke beslissing. Voor prestatiegerichte toepassingen zijn twee primaire technologieën als leiders naar voren gekomen: meerlaagse gecoëxtrudeerde barrièrefilm en gelamineerde films. Hoewel beide zijn ontworpen om superieure bescherming te bieden in vergelijking met monolaagfilms, zijn hun constructiemethoden, prestatiekenmerken en kostenconsequenties fundamenteel verschillend.
De kerntechnologieën begrijpen: hoe ze worden gemaakt
Het belangrijkste verschil tussen deze twee filmtypen ligt in hun productieproces. Dit fundamentele onderscheid beïnvloedt elk aspect van hun prestaties, esthetiek en eindgebruikstoepassing.
Wat is een meerlaagse gecoëxtrudeerde barrièrefilm?
A meerlaagse gecoëxtrudeerde barrièrefilm wordt geproduceerd in één enkel, geïntegreerd productieproces. Meerdere lagen van verschillende polymeermaterialen worden tegelijkertijd gesmolten en door één enkele matrijs geëxtrudeerd. Deze matrijs is ontworpen om de gesmolten polymeren te combineren tot een uniforme, gelaagde structuur die afkoelt en stolt als een enkel filmweb. Tijdens deze gesmolten fase worden de lagen op moleculair niveau met elkaar versmolten, waardoor een monolithische, onafscheidelijke structuur ontstaat.
Het geniale van deze technologie is het vermogen om materialen strategisch te combineren, waarbij elk materiaal een specifieke eigenschap bijdraagt. Een typische structuur kan zijn:
- A afdichtingslaag (bijvoorbeeld polyethyleen of polypropyleen) voor effectieve hitteafdichting.
- A bind laag (kleefhars) om onverenigbare materialen te verlijmen.
- De barrière laag (bijv. EVOH, PA of PVDC) om gassen, aroma's of vocht te blokkeren.
- Een buitenste laag voor duurzaamheid, bedrukbaarheid en misbruikbestendigheid.
Het hele proces is continu en efficiënt, wat resulteert in een robuuste en consistente filmstructuur waarbij de lagen niet kunnen delamineren omdat ze in het begin nooit gescheiden zijn geweest.
Wat is een gelamineerde film?
De constructie van gelamineerde films is een proces dat uit meerdere stappen bestaat. Het gaat om het produceren of aanschaffen van twee of meer kant-en-klare films of substraten en deze vervolgens te combineren met behulp van een lijm. Dit lamineerproces is een secundaire bewerking die plaatsvindt nadat de afzonderlijke films zijn vervaardigd.
De gebruikelijke lamineermethoden zijn:
- Extrusielaminering: Een gesmolten laag polyethyleen of een ener polymeer wordt tussen twee banen geëxtrudeerd en fungeert zowel als hechtmiddel als als functionele laag.
- Zelfklevende laminering: Op één substraat wordt een lijm op chemische basis aangebracht, die vervolgens tegen een tweede substraat wordt gedrukt. Het laminaat wordt uitgehard, vaak in een oven, om de hechting te fixeren.
- Dermal Lamination: Warmte en druk worden gebruikt om voorgecoate films aan elkaar te hechten.
De belangrijkste conclusie is dat lamineren een composietstructuur creëert uit afzonderlijke componenten. De integriteit van het eindproduct hangt sterk af van de effectiviteit van de lijm en het lamineerproces zelf.
Een vergelijkende analyse: prestaties op basis van belangrijke statistieken
Om een weloverwogen keuze te maken, moet men evalueren hoe deze films presteren ten opzichte van de kritische criteria die prestatieverpakkingen definiëren.
Barrière-eigenschappen en consistentie
Beide filmtypen kunnen worden ontworpen om uitzonderlijk hoge barrière-eigenschappen te bereiken. De methode om deze barrières te bereiken heeft echter gevolgen voor de consistentie en betrouwbaarheid.
A meerlaagse gecoëxtrudeerde barrièrefilm biedt inherente barrièreconsistentie. Omdat de barrièrelaag (zoals EVOH) tijdens een enkele thermische gebeurtenis in de structuur wordt opgesloten, wordt deze door de buitenste lagen tegen schade beschermd. Deze interne plaatsing beschermt het gevoelige barrièremateriaal tegen blootstelling aan vocht, wat de barrièreprestaties van polymeren zoals EVOH kan aantasten, en tegen fysieke slijtage tijdens conversie en hantering. De barrièreprestaties zijn uniform en voorspelbaar over het gehele foliebaan.
Gelamineerde films kunnen ook hoge barrières opleveren, maar het risico op inconsistentie is anders. De barrière-eigenschap komt vaak van een kant-en-klare film, zoals gemetalliseerde PET of een folielaag. De overall barrier integrity is now dependent on two factors: the barrier of the individual layers and the perfection of the adhesive bond. Eventuele gaatjes in een gemetalliseerde laag, of elk klein, plaatselijk defect in de lijmverbinding (een defect dat bekend staat als “delaminering”) kunnen een route creëren waar gassen of vocht kunnen migreren, waardoor het hele pakket in gevaar komt. De barrière is alleen effectief als het laminaat perfect intact blijft.
Duurzaamheid en structurele integriteit
De structurele integriteit van een verpakking (de weerstand tegen gaatjes, scheuren en barsten door buiging) is van cruciaal belang voor de logistiek en de omgang met consumenten.
De monolithische structuur van a meerlaagse gecoëxtrudeerde barrièrefilm is uitzonderlijk duurzaam. De moleculaire binding tussen de lagen creëert een verenigd materiaal dat zeer goed bestand is tegen delaminatie. Wanneer de film wordt blootgesteld aan spanning, buiging of stoten, fungeert hij als één geheel en verdeelt hij de kracht over de hele structuur. Dit maakt het bijzonder geschikt voor toepassingen waarbij sprake is van ruwe behandeling, vacuümverpakking of waarbij de verpakking aan aanzienlijke vervorming wordt blootgesteld.
Bij een laminaat is het grensvlak tussen de verschillende door lijm verbonden lagen een potentieel punt van falen. Hoewel moderne lijmen zeer effectief zijn, kan de lijmverbinding onder extreme belasting, vermoeidheid of in de aanwezigheid van bepaalde chemicaliën in gevaar komen. Delaminatie is een unieke faalwijze voor gelamineerde constructies. Lamineren maakt echter de combinatie mogelijk van zeer sterke, stijve substraten (zoals nylon of PET) met andere materialen, waardoor in specifieke toepassingen een structuur kan ontstaan met een hoge lek- en scheurweerstand.
Dikte en ontwerpflexibiliteit
Dit is een gebied waarop de twee technologieën verschillende en verschillende voordelen hebben.
Co-extrusietechnologie blinkt uit in het produceren van dunnere films met hoge prestaties. Doordat meerdere dunne lagen tegelijk worden gecombineerd, is het mogelijk om met bijvoorbeeld zeven, negen of zelfs elf lagen een folie te maken die over het geheel genomen nog steeds erg dun is. Dit proces van naar beneden meten is een groot voordeel voor kostenreductie en duurzaamheidsinspanningen, omdat er minder materiaal wordt gebruikt om dezelfde of betere prestaties te bereiken. De ontwerpflexibiliteit ligt in het vermogen om de volgorde, samenstelling en relatieve dikte van elke microlaag te manipuleren om de eigenschappen te verfijnen.
Lamineren biedt een ander soort flexibiliteit: de mogelijkheid om vrijwel twee substraten te combineren. Dit omvat niet-polymeermaterialen zoals papier and aluminiumfolie . Wilt u een kartonnen gevoel met een plastic vochtbarrière? Lamineren is de oplossing. Heeft u de absoluut beste licht- en gasbarrière nodig die een dunne folielaag biedt? Lamineren is het vereiste proces. Deze technologie biedt een ongeëvenaarde vrijheid om unieke structuren te creëren met zeer specifieke esthetische en functionele eigenschappen die onmogelijk te bereiken zijn door alleen co-extrusie.
Duurzaamheid en overwegingen bij het einde van de levensduur
De milieu-impact van verpakkingen is een primaire zorg voor merken en consumenten, waardoor recycleerbaarheid en materiaalgebruik belangrijke beslissingsfactoren zijn.
Het belangrijkste milieuvoordeel van a meerlaagse gecoëxtrudeerde barrièrefilm is zijn potentieel voor mono-materiaal ontwerp . Geavanceerde co-extrusielijnen kunnen films creëren waarbij alle lagen zijn gebaseerd op dezelfde polymeerfamilie (bijvoorbeeld volledig polypropyleen of volledig polyethyleen). Deze structuren zijn veel gemakkelijker te recyclen in bestaande plasticrecyclingstromen omdat ze de incompatibiliteit van verschillende materiaalsoorten vermijden. Bovendien resulteert het uit één proces bestaande karakter van co-extrusie vaak in een lagere totale ecologische voetafdruk als gevolg van een lager energieverbruik in vergelijking met lamineerprocessen die uit meerdere stappen bestaan.
Gelamineerde films worden geconfronteerd met aanzienlijke problemen uitdagingen op het gebied van recycleerbaarheid . Het zijn per definitie multi-materiaalstructuren. De combinatie van verschillende kunststoffen, of van kunststof met papier of folie, maakt recycling via conventionele mechanische recyclingmethoden moeilijk of onmogelijk. De lijm- en folielagen kunnen recyclingstromen vervuilen. Hoewel technologieën zoals chemische recycling toekomstige oplossingen kunnen bieden, zijn veel gelamineerde constructies momenteel bestemd voor stortplaatsen of verbranding. Hun duurzaamheidsaantrekkingskracht ligt vaak in het gebruik van hernieuwbare substraten zoals papier, maar het einde-levensscenario blijft complex.
Kostenimplicaties en operationele efficiëntie
De kostenvergelijking is veelzijdig en omvat grondstofkosten, productie-efficiëntie en conversiekosten.
Het produceren van een meerlaagse gecoëxtrudeerde barrièrefilm is een zeer efficiënt proces met één handeling. Het elimineert de noodzaak om meerdere kant-en-klare films en lijmen aan te schaffen en op te slaan. Het vermijdt ook de kapitaal- en operationele kosten van een afzonderlijk lamineerproces. Dit leidt vaak tot lagere totale kosten voor de uiteindelijke filmstructuur, vooral bij toepassingen met grote volumes. De waardepropositie is er één van geïntegreerde efficiëntie en kosteneffectiviteit .
Lamineren brengt hogere grondstofkosten met zich mee (meerdere voorgeproduceerde lijmfilms) en de energie- en arbeidskosten van het secundaire lamineerproces. Dit maakt gelamineerde films doorgaans duurder op basis van de kosten per vierkante meter. Deze kosten kunnen echter gerechtvaardigd zijn voor toepassingen die de unieke eigenschappen vereisen die alleen lamineren kan bieden, zoals de uitzonderlijke barrière van folie of de premium look en feel van een laminaat op papierbasis.
Op toepassingen gebaseerde aanbevelingen: het juiste gereedschap voor de taak kiezen
De keuze tussen co-extrusie en lamineren gaat niet over wat universeel “beter” is, maar over wat het juiste hulpmiddel is voor een specifieke verpakkingsklus.
Wanneer kiest u voor een meerlaagse, gecoëxtrudeerde barrièrefilm?
Deze technologie is het werkpaard voor hoogwaardige, flexibele verpakkingen in grote volumes waarbij betrouwbaarheid, duurzaamheid en kostenefficiëntie centraal staan. Ideale toepassingen zijn onder meer:
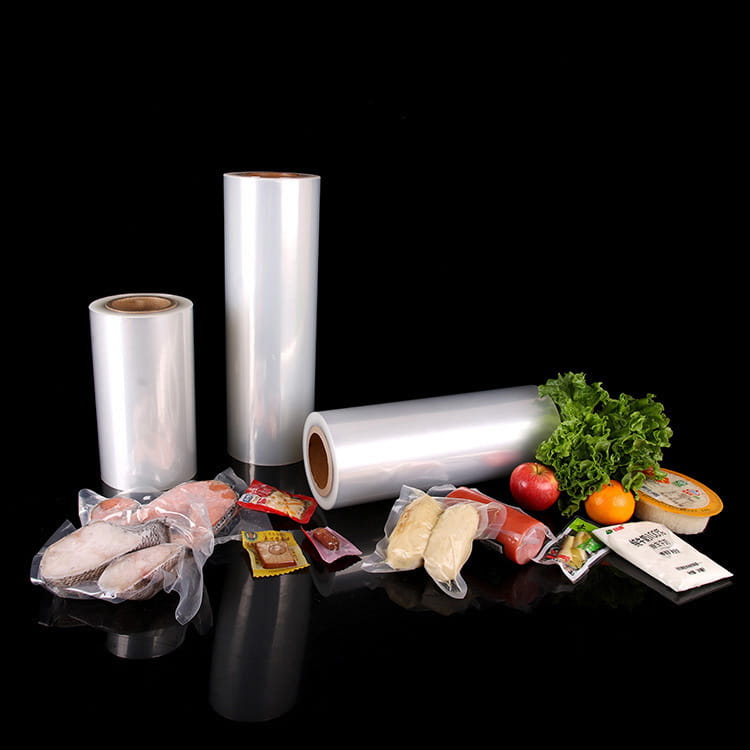
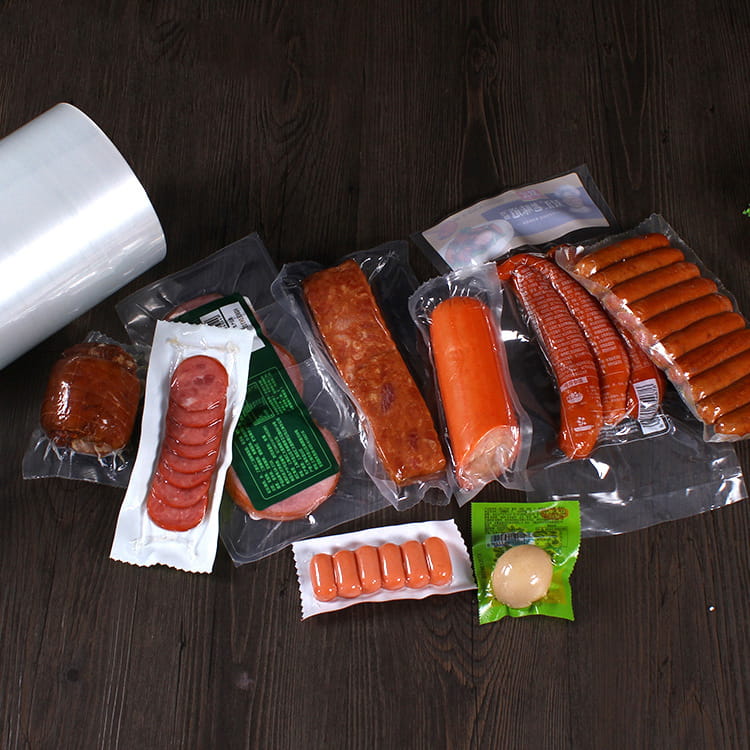
- Voedselverpakking: Vacuümverpakkingen voor vlees en kaas, gemodificeerde atmosfeerverpakkingen (MAP) voor verse producten en pasta, en flowwrapverpakkingen voor snacks en zoetwaren. De hoge barrière- en lekweerstand zijn van cruciaal belang.
- Zware en industriële verpakkingen: Voor producten die een robuuste lek- en slijtvastheid vereisen.
- Medische verpakkingen: Waar steriliteit en integriteit niet onderhandelbaar zijn en de consistente, monolithische structuur betrouwbaarheid garandeert.
- Toepassingen die prioriteit geven aan recycleerbaarheid: Wanneer de duurzaamheidsdoelstellingen van bedrijven een beweging vereisen naar mono-materiaal, recycleerbare verpakkingsoplossingen.
Wanneer moet u een gelamineerde film kiezen?
Lamineren heeft de voorkeur wanneer specifieke, vaak hoogwaardige, functionele of esthetische eigenschappen vereist zijn die niet door co-extrusie kunnen worden bereikt. Belangrijke toepassingen zijn onder meer:
- Verpakkingen die een ultrahoge barrière vereisen: Wanneer een aluminiumfolielaag nodig is voor volledige licht- en gasondoordringbaarheid voor gevoelige producten zoals farmaceutische producten of hoogwaardige koffie.
- Hybride materiaalstructuren: Bij het combineren van plastic met papier of karton om een specifiek merkimago, textuur of functionaliteit te creëren (bijvoorbeeld stazakjes met een papiergevoel).
- Verpakkingen met retortsterilisatie: Sommige hoogwaardige laminaten zijn speciaal ontworpen om bestand te zijn tegen de hoge temperaturen en druk van het retortproces voor houdbare voedingsmiddelen.
- Speciale toepassingen: Zoals isolatiezakken of verpakkingen die unieke vouweigenschappen vereisen.