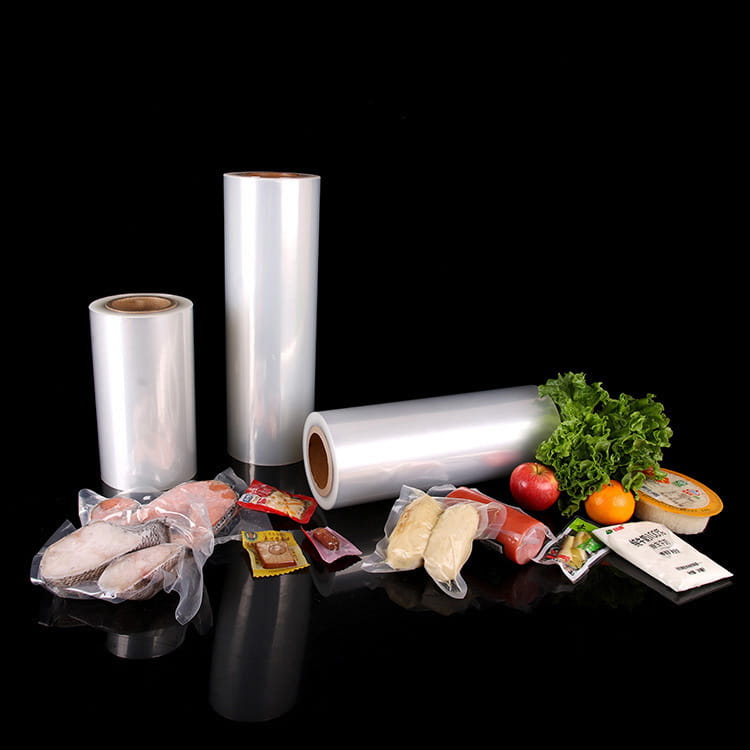


1. Definiëren van polyethyleenfilmtypen: LDPE, LLDPE en HDPE
Polyethyleen (PE) films domineren flexibele verpakkingen vanwege hun veelzijdigheid, chemische bestendigheid en kostenefficiëntie. Industriële toepassingen zijn afhankelijk van drie belangrijke subgroepen: ldpe-film (polyethyleen met lage dichtheid), lldpe-film (lineair polyethyleen met lage dichtheid), en hdpe-film (polyethyleen met hoge dichtheid). Elk biedt verschillende mechanische en optische eigenschappen, bepaald door de vertakking van de polymeerketen en de kristalliniteit. Het begrijpen van deze verschillen is van fundamenteel belang fabrikanten van polyethyleenfilms bij technische oplossingen voor voedselverpakkingen, lenbouwafdekkingen of zware industriële voeringen.
LDPE wordt gekenmerkt door hoge flexibiliteit, helderheid en slagsterkte. LLDPE biedt superieure treksterkte en lekbestendigheid dankzij de lineaire structuur met korte vertakkingen. HDPE vertoont een hoge kristalliniteit en biedt stijfheid, barrièreprestaties en uitstekende chemische bestendigheid. De onderstaene tabel vat de belangrijkste technische parameters samen waarnaar gewoonlijk wordt verwezen in blaasfilmlijnen en extrusiecoatingprocessen.
| Eigendom | LDPE-film | LLDPE-film | HDPE-film |
|---|---|---|---|
| Dichtheid (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Treksterkte (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Verlenging bij breuk (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Transmissiesnelheid van waterdamp (WVTR, g/(m²·dag)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optische helderheid | Hoog | Middelhoog | Laag ondoorzichtig |
| Typische toepassingen | Krimpfolie, lichte verpakkingen, zakken | Rekfolie, stevige zakken, voeringen | Boodschappen, T-shirttassen, industriële zeilen |
Bij moderne productie optimaliseert het mengen van LDPE en LLDPE de verwerkbaarheid terwijl de taaiheid behouden blijft. Voor toepassingen met hoge sterkte, hdpe-film manufacturers maken vaak gebruik van co-extrusie van gegoten of geblazen folie om de stijfheid van HDPE te combineren met afdichtingslagen. Deze eigenschapsprofielen hebben rechtstreeks invloed op het matrijsontwerp, de koelefficiëntie en de wikkelspanning polyethyleen filmrol productielijnen.
2. Extrusie van geblazen films: kerntechnologie voor buisfilms
Blaasfilmextrusie blijft de meest voorkomende productietechniek ldpe-film , lldpe-film en meerlaagse gecoëxtrudeerde structuren. Bij dit proces wordt gesmolten polymeer door een ringvormige matrijs naar boven geperst, door interne lucht opgeblazen om een bel te vormen, afgekoeld door een luchtring en ineengeklapt tot een platte vorm. polyethyleen filmrol voorraad. Belangrijke controlevariabelen zijn onder meer de opblaasverhouding (BUR), de hoogte van de vorstlijn (FLH) en de startsnelheid, die gezamenlijk de mechanische oriëntatie en het dikteprofiel van de film bepalen.
Uit industriële gegevens blijkt dat BUR, variërend van 2:1 tot 4:1, evenwichtige trekeigenschappen oplevert in de MD/TD-richting. Modern geblazen filmlijnen omvatten automatische profielcontrole, IBC (interne bellenkoeling) en gravimetrische dosering om de metervariatie onder ± 5% te houden. Een typische lijn voor industriële polyethyleenrollen kan 250–500 kg/u produceren voor monolaag HDPE, terwijl meerlaagse lijnen (3, 5 of 7 lagen) de barrière versterken door PA- of EVOH-lagen te integreren. Het onderstaene schema illustreert essentiële componenten van een geblazen filmextrusiesysteem.
Geavanceerd geblazen filmlijnen Integreer nu real-time diktemonitoring via capacitieve sensoren en automatische matrijsboutverwarming, waardoor dit mogelijk wordt op maat gemaakte polyfolie productie met nauwe toleranties (±5–8%). Deze technische upgrades zijn cruciaal voor industriële polyethyleenrollen die een consistente platliggende breedte en minder materiaalverspilling vereisen.
3. Geavanceerde co-extrusie: engineering van PA/PE-film en PA/PP-filmstructuren
Voor veeleisende barrièretoepassingen – zoals vacuümverpakkingen, verpakkingen met gemodificeerde atmosfeer (MAP) en chemische insluiting – zijn enkellaags PE-films onvoldoende. Ingenieurs vertrouwen op meerlaagse co-extrusie waarbij polyamide (PA) wordt gecombineerd met polyolefinen. Met name pa/pe-film and pa/pp-film vertegenwoordigen geavanceerde technische structuren die de zuurstofbarrière (PA-laag) overbruggen met afsluitbaarheid en vochtbestendigheid (PE- of PP-lagen). Dergelijke films leveren zuurstoftransmissiesnelheden (OTR) van slechts 2–8 cm³/(m²·dag·atm) bij 23°C en 50% RH, vergeleken met >2000 cm³ voor standaard PE.
In een typische vijflaagse co-extrusieconfiguratie (PA/tie/PE/tie/PA of symmetrische PA/PE) draagt de PA-kern bij aan de lekbestendigheid, het vasthouden van aroma's en de mechanische sterkte. Voor thermovormtoepassingen, pa/pp-film biedt een hogere hittebestendigheid (smeltpunt >160°C) vergeleken met op PE gebaseerde structuren, waardoor het ideaal is voor retortzakken of warmvulverpakkingen. Gegevens uit industriële onderzoeken tonen aan dat gecoëxtrudeerde PA/PE-film het aantal mislukte verpakkingen in de diepvriesproductensegmenten met 40% vermindert dankzij de verbeterde weerstand tegen buigscheuren.
Belangrijkste voordelen van PA/PE- en PA/PP-co-extrusie
- Verbetering van de zuurstofbarrière tot 98% vergeleken met monolaag PE.
- Uitstekende thermovormbaarheid voor dieptrekplaten (trekverhouding ≥6 mm).
- Verbeterde chemische weerstand tegen oliën, vetten en oplosmiddelen.
- Compatibiliteit met snelle vorm-, vul- en sluitlijnen.
Leidend fabrikanten van polyethyleenfilms gebruik meerlaagse geblazen of gegoten lijnen met speciale verbindingslaagharsen om een hechting tussen de lagen > 4 N/15 mm te garanderen. Het resultaat is duurzaam polyethyleen filmrol voorraad die voldoet aan strenge voorschriften voor voedselcontact en industriële normen zoals EN 13678.
Figuur: Productie van meerlaagse polyethyleenrollen – voorbeeld van industriële co-extrusie voor barrièrefilms.
4. Technische parameters voor op maat gemaakte polyplaten en industriële rollen
Productie op maat gemaakte polyfolie and industriële polyethyleenrollen vereist nauwkeurige controle over breedte, dikte, kerndiameter en mechanische eigenschappen. Typisch polyethyleen filmrol afmetingen variëren van 500 mm tot 3000 mm breed, met rolbuitendiameters tot 1000 mm (kernbinnendiameter 76 mm of 152 mm). Voor zware industriële afdekkingen of dampremmende constructies worden HDPE-platen met een dikte van 100–300 µm vervaardigd met UV-stabilisatoren en antislipoppervlaktebehandelingen.
Een cruciale parameter bij de extrusie van geblazen folie voor op maat gemaakte folie is de platliggende breedte, die direct correleert met de belomtrek en de spanning van de wikkelaar. Bovendien bevat de volgende tabel typische specificaties voor lldpe-film and ldpe-film industriële rollen:
| Parameter | Aangepaste LDPE-platen | Industriële LLDPE-rollen | HDPE-rollen voor zwaar gebruik |
|---|---|---|---|
| Diktebereik (μm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Maximale rolbreedte (mm) | 2800 | 3000 | 2500 |
| Treksterkte (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Slagsterkte (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Additieve opties | Slip, antiblokkeermiddel, UV | Antistatisch, slip | UV, roet |
Voor op maat gemaakte polyfolie , passen fabrikanten het ontwerp van de extruderschroeven (barrièreschroeven met mengsecties) en de matrijsopening (0,8-2,5 mm) aan om de dikte-uniformiteit te behouden. Hogesnelheidswikkelaars met gesloten lusspanningscontrole elimineren telescopisch werken en zorgen voor een consistente rolhardheid, essentieel voor stroomafwaartse verwerkingsprocessen zoals het maken van zakken of lamineren.
5. Belangrijkste toepassingen waarbij gebruik wordt gemaakt van polyethyleenfilmrollen in verschillende sectoren
Het aanpassingsvermogen van ldpe-film , lldpe-film en gecoëxtrudeerde structuren vertaalt zich in een breed spectrum aan toepassingen. Elke markt vraagt om specifieke mechanische, optische en barrièreprofielen:
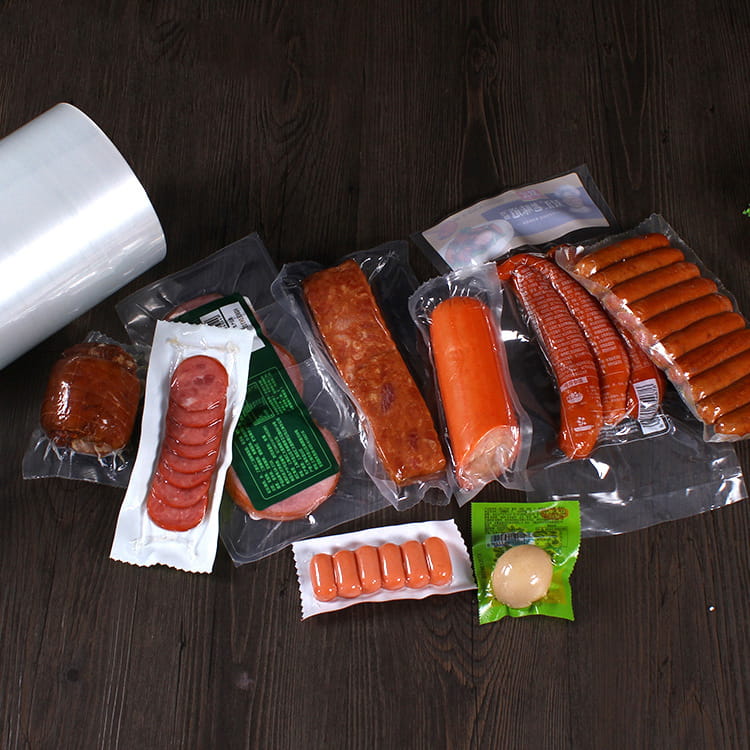
- Voedselverpakking: Op LDPE gebaseerde krimpfolies voor gevogeltetrays, LLDPE-rekhoes voor het verpakken van pallets, en pa/pe-film voor het conserveren van kaas of vlees (verlengde houdbaarheid van 7 naar 21 dagen).
- Landbouwfilms: UV-gestabiliseerd LDPE voor kassenafdekkingen (levensduur 12–24 maanden) en rekfolies voor kuilvoer met behulp van meerlaags LLDPE/tie/EVOH om het binnendringen van zuurstof met 90% te verminderen.
- Zware industriële zakken: Gecoëxtrudeerde HDPE/LLDPE-films met een dikte van 120–180 µm, die een topbelastingsweerstand van > 400 N bereiken voor bouwmaterialen of chemische poeders.
- Medisch & hygiëne: Ademende films geproduceerd door calciumcarbonaatvulstoffen aan PE toe te voegen en vervolgens uit te rekken om microporiën te creëren; gebruikt in chirurgische afdeklakens en beschermhoezen.
Uit marktanalyses blijkt dat de mondiale vraag naar industriële polyethyleenrollen groeit jaarlijks met 4,2%, gedreven door e-commerce-verpakkingen en automatisering. Fabrikanten van polyethyleenfilms Investeer in geblazen filmlijnen met oscillerende afvoeren om de diktebanden te verkleinen, waardoor de rolkwaliteit wordt gegarandeerd die voldoet aan de ASTM D2103-normen.
6. Kwaliteitscontrole en materiaalselectie voor filmfabrikanten
Consistente productie van hoge prestaties polyethyleen filmrol inventarisatie is gebaseerd op strenge kwaliteitsprotocollen. Fabrikanten van polyethyleenfilms Maak gebruik van laboratoriumtests voor de smeltvloei-index (MFI), geltelling en optische eigenschappen. Voor geblazen filmlijnen Online monitoringsystemen volgen de dikte via capacitieve of bèta-metersensoren, waardoor een gesloten lus-feedback wordt gegeven aan de automatische matrijs. Trekproeven volgens ASTM D882 zijn verplicht voor aangepaste bestellingen die specifieke rek vereisen (bijvoorbeeld >600% voor rekfolie).
Materiaalkeuze omvat de keuze tussen Ziegler-Natta of metalloceen-gekatalyseerd LLDPE; de laatste zorgt voor een smallere molecuulgewichtsverdeling en verbeterde helderheid. Voor hoge prestaties op maat gemaakte polyfolie moeten de terugwinningsverhoudingen worden gecontroleerd (<20% postindustrieel schroot) om afbraakgels te voorkomen. Bovendien zorgen elektrostatische pinning en coronabehandeling (38–44 dyne/cm) voor bedrukbaarheid en lamineringssterkte. De onderstaande tabel schetst de gebruikelijke kwaliteitstests en acceptatiecriteria:
| Testparameter | Methode | Typische specificatie (LDPE/LLDPE) |
|---|---|---|
| Diktevariatie | ASTM D374 | ±5% van nominaal |
| Treksterkte (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf-scheur (MD) | ASTM D1922 | 150 – 400 gram |
| COF (film-naar-film) | ASTM D1894 | 0,2 – 0,4 |
Geavanceerd manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring industriële polyethyleenrollen presteren in koude opslag (−20°C) of omgevingen met hoge temperaturen (60°C).
Veelgestelde vragen (FAQ)
Vraag 1: Wat is het belangrijkste verschil tussen LDPE-film en LLDPE-film bij extrusie?
LDPE heeft een hogere smeltsterkte en is makkelijker te verwerken geblazen filmlijnen , voor betere helderheid en glans. LLDPE biedt superieure trek-, lek- en scheursterkte, maar vereist een hoger motorvermogen vanwege de hogere viscositeit. Mengsels van LDPE/LLDPE zijn gebruikelijk om de verwerkbaarheid in evenwicht te brengen met mechanische taaiheid.
Vraag 2: Hoe verhoudt PA/PE-folie zich tot PA/PP-folie voor voedselverpakkingen?
pa/pe-film biedt uitstekende afdichting en vochtbarrière tegen lage kosten, geschikt voor koud/bevroren toepassingen. pa/pp-film is bestand tegen hogere temperaturen (retort tot 121°C) en biedt superieure chemische bestendigheid, ideaal voor kant-en-klaarmaaltijden en warmgevulde verpakkingen.
Vraag 3: Kunnen op maat gemaakte polyplaten worden gerecycled na industrieel gebruik?
Ja, de meeste industriële rollen van polyethyleen zijn recyclebaar via mechanische recyclingstromen. Co-extrusies van meerdere materialen (PA/PE) vereisen echter scheiding of compatibilisatoren. Veel fabrikanten bieden terugnameprogramma's aan voor postindustrieel afval om gerecyclede pellets te produceren voor non-food contactlagen.
Vraag 4: Wat zijn de typische diktebereiken voor HDPE-folie in zware toepassingen?
Voor construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Fabrikanten van HDPE-films wijzig vaak de dichtheid met additieven om specifieke stijfheid en scheurweerstand te bereiken.
Vraag 5: Hoe kan ik een consistente maatuniformiteit in mijn polyethyleenfilmrol garanderen?
Handhaaf een constante smelttemperatuur, gebruik automatische matrijsboutcontrole met diktescanning en optimaliseer de koelluchtstroom rond de bel. Modern geblazen filmlijnen uitgerust met IBC (interne bubbelkoeling) kan de metervariatie verminderen tot ±3–5%.