

1. De zuurstofparadox bij het bewaren van vlees en kaas
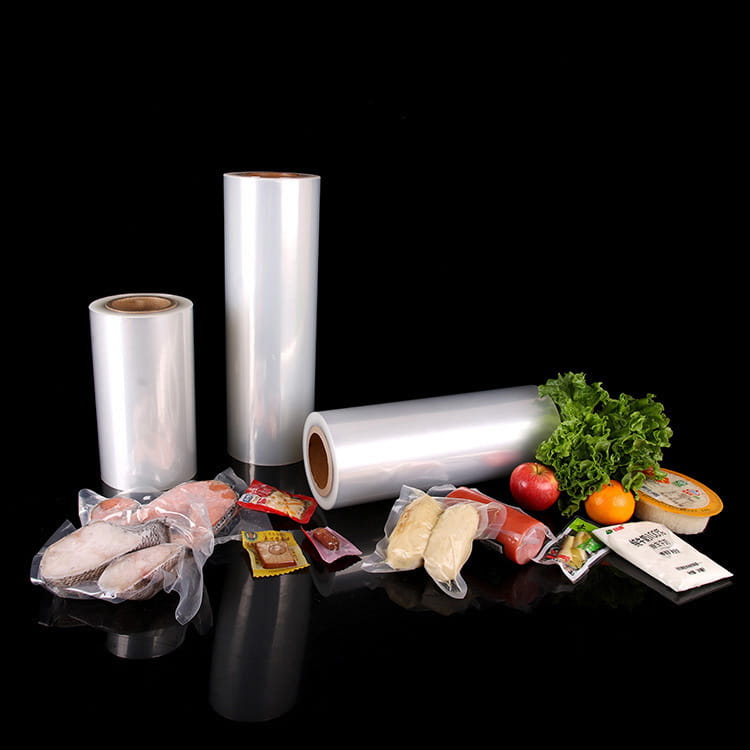
Voor vlees en kaas is zuurstof zowel een vijand als een noodzaak. Hoewel een minimale hoeveelheid nodig is voor kleurstabiliteit in rood vlees, versnelt overmatige permeatie de oxidatie van lipiden, verkleuring en microbiële groei. Bij kaas veroorzaakt zuurstof schimmel en onaangename smaken. De oplossing ligt niet in het volledig elimineren van zuurstof, maar in het nauwkeurig beheersen van het binnendringen ervan. Dit is waar gecoëxtrudeerde meerlaagse films met hoge barrière onmisbaar geworden.
Vergelijking van barrièreprestaties
Gegevens uit meerdere sectorstudies bevestigen dat meerlaagse gecoëxtrudeerde film met EVOH kan de zuurstoftransmissie tot 98% verminderen in vergelijking met standaard monolaagfilms, wat zich direct vertaalt in 5-7 extra dagen houdbaarheid voor verse worsten en halfharde kazen.
2. Anatomie van een gecoëxtrudeerde structuur met hoge barrière
In tegenstelling tot gelamineerde films verbindt co-extrusie meerdere polymeerlagen in één enkel smeltproces. Een typische structuur met vijf of zeven lagen omvat:
- Afdichtingslaag: PE of LLDPE – smeltlasbaarheid, taaiheid.
- Zelfklevende verbindingslagen: Gemodificeerde polyolefinen – het binden van incompatibele polymeren.
- Barrièrekern: EVOH of PA – zuurstof- en aromabarrière.
- Buitenste structurele laag: PA of PET – mechanische sterkte, lekbestendigheid.
Deze gecoëxtrudeerde architectuur elimineert het risico op delaminatie van lijm, waardoor consistente barrièreprestaties worden gegarandeerd, zelfs bij hoge luchtvochtigheid of temperatuurschommelingen tijdens de koelketenlogistiek.
3. Verlenging van de houdbaarheid: impact in de echte wereld
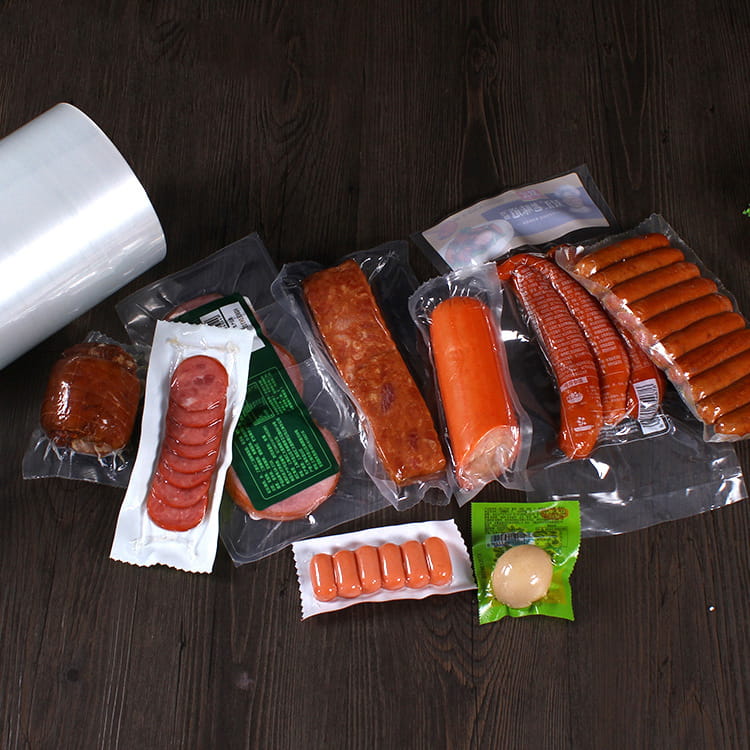
Uit onafhankelijke onderzoeken met verpakte worsten (vacuümverpakkingen) blijkt dat de overstap van standaard PE naar a hoge barrière gecoëxtrudeerde kaasworst vleesverpakking plastic folie verlengde de tijd tot het eerste bederf van 18 naar 26 dagen bij 4 ° C. Bij harde kazen is de verbetering nog duidelijker: tot 40% langere schimmelvrije bewaring.
Houdbaarheidswinst per productsoort
4. Vergelijkende radar: barrières, mechanische en economische factoren
Bij het evalueren verpakkingsmateriaal voor vlees en kaas moeten besluitvormers een evenwicht vinden tussen barrières, robuustheid, integriteit van de afdichting en kosten. Het radardiagram hieronder contrasteert een zevenlaags gecoëxtrudeerde film met hoge barrière tegen een conventioneel drielaags laminaat.
De radar laat dat duidelijk zien meerlaagse gecoëxtrudeerde film presteert beter dan laminaten op het gebied van zuurstofbarrière en lekbestendigheid, met slechts een bescheiden kostenpremie – vaak gerechtvaardigd door minder voedselverspilling.
5. Procesconsistentie: van extruder tot verpakkingslijn
A meerlaagse gecoëxtrudeerde film factory moet de uniformiteit van de laagdikte binnen ± 5% controleren om de barrièreprestaties te garanderen. Geavanceerde feedbacksystemen met behulp van nucleaire meters en infraroodsensoren zorgen ervoor dat de EVOH-laag continu blijft, zelfs bij hoge lijnsnelheden (tot 300 m/min).
Deze precisie vertaalt zich direct in betrouwbaar verpakkingsmateriaal voor kaas , waar zelfs microscopisch kleine gaatjes voortijdige schimmel kunnen veroorzaken. Co-extrusie elimineert de risico's van gaatjes die gepaard gaan met lijmlaminering.
6. Economische en duurzaamheidsoverwegingen
Terwijl de grondstofkosten van hoge barrièrefilm hoger is dan standaard PE, zijn de totale eigendomskosten vaak lager vanwege minder productverlies. Uit een analyse uit 2024 van acht middelgrote zuivelfabrieken bleek dat de overstap op gecoëxtrudeerde films met hoge barrière de kaasverspilling met 12-15% verminderde, waardoor de filmkosten binnen zes maanden werden gecompenseerd.
| Parameter | Standaard PE | Hoge barrière gecoëxtrudeerd |
|---|---|---|
| O₂ TR (cc/m²·dag) | ~180 | < 2 |
| Vocht WVTR (g/m²·dag) | ~12 | ~3 |
| Lekke band resistance (N) | 12 | 28 |
| Gem. houdbaarheid (kaas) | 45 dagen | 68 dagen |
| Kosten index (per m²) | 1.0 | 1.6 |
Bovendien zijn moderne gecoëxtrudeerde films volledig recyclebaar (op PE gebaseerde structuren) en kunnen ze postindustriële gerecyclede inhoud bevatten zonder de barrièreprestaties in gevaar te brengen – een belangrijk voordeel voor merken die streven naar circulaire verpakkingen.
7. Veelgestelde vragen over gecoëxtrudeerde films met hoge barrière
Vraag 1: Wat is het belangrijkste verschil tussen gecoëxtrudeerde en gelamineerde barrièrefilms?
Gecoëxtrudeerde films worden geproduceerd door meerdere polymeren in één matrijs te smelten en te binden, waardoor een permanente, delaminatievrije interface ontstaat. Bij gelamineerde films worden lijmen gebruikt om vooraf gemaakte lagen met elkaar te verbinden, die na verloop van tijd of bij hoge luchtvochtigheid kunnen verslechteren.
Vraag 2: Kunnen films met een hoge barrière worden gebruikt voor zowel vacuüm- als gemodificeerde atmosfeerverpakkingen?
Absoluut. Hun uitstekende zuurstofbarrière en afdichtingsintegriteit maken ze ideaal voor vacuümverpakkingen, MAP (hoge CO₂) en zelfs krimpzakken voor heel spiervlees en kaasblokken.
Vraag 3: Hoe presteert EVOH onder omstandigheden met hoge luchtvochtigheid?
EVOH is hygroscopisch: de barrière daalt bij een hoge RV. In een gecoëxtrudeerde structuur wordt EVOH echter ingeklemd tussen vochtisolerende lagen van polyolefine, waardoor de O₂-barrière zelfs bij een relatieve luchtvochtigheid van 90% onder de 5 cc/m²·dag blijft.
Vraag 4: Zijn deze films geschikt voor verwarming in de magnetron of sous-vide?
Ja, veel gecoëxtrudeerde structuren bevatten lagen die bestand zijn tegen hoge temperaturen (PA/PP) en bestand zijn tegen kokend water en opwarming in de magnetron, zonder dat ze kromtrekken of uitlogen.
Vraag 5: Welk diktebereik is typisch voor vlees- en kaasverpakkingen?
Standaarddiktes variëren van 60 tot 150 µm, afhankelijk van de toepassing. Worstdarmen zijn dunner (60-90 µm), terwijl kaasvacuümzakken vaak 100-150 µm zijn voor extra lekbestendigheid.