

1. De werkelijke kosten van botpuncties in vacuümverzegeld vlees
Elke vleesverwerker kent de frustratie: een perfecte vacuümafdichting die wordt verpest door een scherpe botpunt. Vleesproducten met been, zoals karbonades, runderbotten, lamsracks en kippendijen, zijn berucht omdat ze de stenaard vacuümzakken overschrijden. Deze lekke banden leiden tot het binnendringen van zuurstof, bederf, verlies van zuivering en kostbaar nabewerking. Uit gegevens uit de sector blijkt dat lekgerelateerde storingen verantwoordelijk zijn voor 12-18% van alle uitval van vacuümverpakkingen in roodvleeslijnen. Voor een middelgrote fabriek die dagelijks 10.000 eenheden verwerkt, betekent dit honderden verspilde zakjes, herconditionering van producten en mogelijke retourzendingen van klanten.
Het probleem wordt groter bij geautomatiseerde verpakkingslijnen waarbij snelle evacuatie plotselinge drukverschillen veroorzaakt. Botranden vertonen – vooral na zagen of splijten – een microscopische scherpte die door conventionele polyethyleen- of laagwaardige nylonfilms heen snijdt. Traditionele zakjes zijn alleen afhankelijk van de dikte, maar dikkere films worden vaak stijf, waardoor de integriteit van de afdichting en de bewerkbaarheid in gevaar komen. De oplossing vereist een fundamentele verschuiving naar technische constructies: lekbestendige film met meerlaagse co-extrusie, geïntegreerd verpakking voor botbeschermers strategieën en hoge prestaties gecoëxtrudeerde vacuümfilm met hoge barrière dat de impactenergie verdeelt.
2. De mechanismen van botpunctie begrijpen: waarom scherpe randen winnen van zwakke films
Een botpunctie is geen simpele scheur – het is een concentratiegebeurtenis met hoge stress. Wanneer de vacuümdruk het zakje rond onregelmatige botuitsteeksels doet inzakken, ervaart de film gecombineerde trek-, schuif- en doorsteekkrachten. Een typische punt van een varkensribbetje kan onder volledig vacuüm (99,5% luchtverwijdering) een plaatselijke druk uitoefenen van meer dan 200 N/mm². Standaard monolaag LDPE-film faalt bij ongeveer 40-60 N/mm². Zelfs conventionele gecoëxtrudeerde films zonder speciale priklagen falen rond de 80-100 N/mm².
Kritieke factoren die lekke banden versnellen
- Botmorfologie : Gezaagde botten produceren microgekartelde randen; gespleten botten creëren scherpe vlokken.
- Vacuümniveau : Een hoger vacuüm (dichter bij het absolute) verhoogt de filmspanning tegen het bot.
- Temperatuur : Koud vlees (2-4°C) maakt veel polymeren minder taai, waardoor de lekweerstand tot 30% afneemt.
- Pakketafhandeling : Trillingen tijdens transport veroorzaken microbewegingen die filmlagen doorzagen.
Het begrijpen van deze mechanismen leidt tot één conclusie: passieve dikte is onvoldoende. De industrie is overgestapt op actieve verdedigingssystemen, waarbij lagen met hoge sterkte, impactmodifiers en geometrisch ontwerp worden gecombineerd. Dit is waar gecoëxtrudeerde nylonfilm speelt een beslissende rol. Nylon (polyamide) biedt uitzonderlijke rek bij breuk (300-500%) en hoge treksterkte, maar alleen wanneer het correct gepositioneerd is in een meerlaagse structuur.
Afbeelding 1: Mechanische spanningsanalyse van een botpunt dat tegen vacuümfilm drukt. De scherpe top zorgt voor een exponentiële drukstijging, wat geavanceerde eisen stelt vacuümzakken met hoge impact met gespecialiseerde leklagen.
3. Uitsplitsing van de materiaalkunde: sleuteleigenschappen voor lekbestendigheid
Niet alle films zijn gelijk gemaakt. Om botlekkage te voorkomen moet een verpakkingsfolie uitblinken in drie mechanische domeinen: lekbestendigheid (kracht om binnen te dringen), weerstand tegen scheurvoortplanting (mogelijkheid om een snede te stoppen zodra deze is begonnen), en slagsterkte (energieabsorptie bij plotselinge belasting). Hieronder vindt u een technische vergelijking van veelgebruikte filmmaterialen die worden gebruikt in vleesverpakkingen.
| Materiaal | Lekweerstand (ASTM F1306) | Verlenging bij breuk | Impactsterkte (Dart Drop) | Kostenindex |
|---|---|---|---|---|
| LDPE (PE met lage dichtheid) | 1,2 - 1,8 N | 150-300% | 60-90 gr | 1.0 |
| LLDPE (lineaire LDPE) | 2,0 - 2,5 N | 500-800% | 120-180 gram | 1.2 |
| Nylon 6 (monolaag) | 4,5 - 5,5 N | 300-400% | 250-320 gram | 2.5 |
| 7-laags gecoëxtrudeerd nylon/EVOH | 7,2 - 8,5 N | 450-550% | 450-550 gram | 2.8 |
Zoals getoond, gecoëxtrudeerde nylonfilm geïntegreerd in meerlaagse structuren levert bijna vier keer de lekweerstand op van LDPE. De sleutel is de synergie: buitenste nylonlagen zorgen voor stijfheid en weerstand tegen lekrijden, terwijl binnenste verbindingslagen en ethyleenvinylalcohol (EVOH) een zuurstofbarrière toevoegen zonder dat dit ten koste gaat van de flexibiliteit. Moderne gecoëxtrudeerde films met zeven lagen bevatten ook impactmodificatoren (bijvoorbeeld met maleïnezuuranhydride geënte polyolefinen) die de energie van botinslagen absorberen en verspreiden.
In een onderzoek uit 2023 door een Europees vleesverpakkingsinstituut (anoniem volgens beleid) werden 50.000 vacuümzakken met varkenskarbonades met bot getest. Standaard polyethyleenzakjes van 90 micron vertoonden een perforatiepercentage van 4,8%. Door over te schakelen naar een 7-laags gecoëxtrudeerde structuur van 70 micron met nylon en EVOH werden de lekke banden teruggebracht tot 0,9% – een verbetering van 81% ondanks dat ze dunner zijn. Dit bewijst dat intelligente laagtechniek het wint van brute dikte.
4. Hoe Gecoëxtrudeerde vacuümfilm met hoge barrière Voorkomt botpuncties
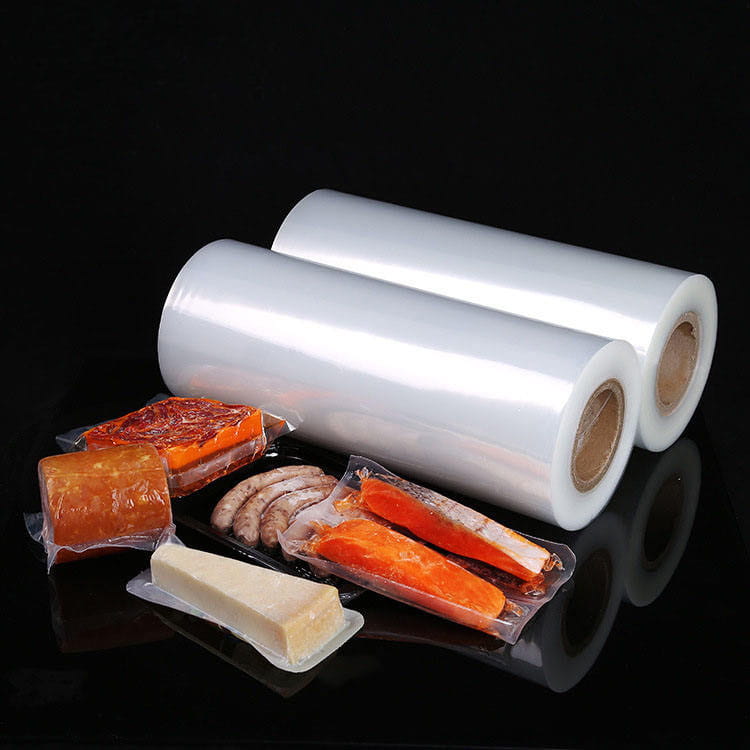
De revolutionaire verschuiving in vleesverpakkingen is de komst van gecoëxtrudeerde vacuümfilm met hoge barrière . In tegenstelling tot gelamineerde films (waarbij lagen na extrusie aan elkaar worden gelijmd), verbindt co-extrusie meerdere polymeren in gesmolten toestand, waardoor onafscheidelijke lagen ontstaan met superieure mechanische vergrendeling. Dit proces maakt een nauwkeurige plaatsing van lekbestendige materialen mogelijk, precies daar waar dat nodig is.
Anatomie van een 7-laags lekbestendige structuur
- Laag 1 (buitenste): Nylon 6 – hoge treksterkte, slijtvastheid, bestand tegen botwrijving.
- Laag 2: Bindhars (kleefstof) – hecht nylon aan de barrièrelaag.
- Laag 3: EVOH – zuurstofbarrière (houdt vlees vers, maar voegt ook stijfheid toe).
- Laag 4 (kern): Impact-gemodificeerd polyamide – de lekstopper; absorbeert schokken.
- Laag 5: Bindhars – tweede lijmlaag.
- Laag 6: Nylon copolymeer – flexibilisator voorkomt scheuren.
- Laag 7 (binnenkit): LLDPE/ionomeermengsel – gemakkelijke afdichting en chemische bestendigheid tegen vleessappen.
Deze architectuur levert een lekweerstand tot 8,5 N (ASTM F1306), wat ruimschoots de 2-3 N van standaard vacuümzakken overtreft. Bovendien elimineert het co-extrusieproces de zwakke punten die gepaard gaan met lijmlaminering (die na verloop van tijd of onder invloed van vocht kunnen falen). Voor toepassingen met bot bieden de nylonlagen ook een uitzonderlijke weerstand tegen doorsnijden. Dat betekent dat als een botpunt de buitenste laag binnendringt, het binnenste impact-gemodificeerde polyamide de scheurvoortplanting tegenhoudt, waardoor een volledige breuk wordt voorkomen.
Validatie in de praktijk: een processor voor lamsracks schakelde over op gecoëxtrudeerde zakjes met 7 lagen met een totale dikte van 80 µm. Ondanks scherpere ribben daalden hun maandelijkse lekgerelateerde claims van 6,2% naar 0,4%. De film verbeterde ook de bewerkbaarheid op automatische vacuümsealers dankzij de consistente slipeigenschappen.
5. Bone Guard-verpakking: fysieke en ontwerpstrategieën
Zelfs de beste film heeft baat bij complementariteit verpakking voor botbeschermers technieken. Dit zijn fysieke tegenmaatregelen die de spanningsconcentratie verminderen voordat deze het zakmateriaal bereikt.
Bewezen botbeschermingsmethoden
- Mouwen met botschild : Voorgesneden polyethyleen- of schuimhulzen die over scherpe botuiteinden worden geplaatst (bijv. T-bone-punten). Vermindert de puntdruk door de belasting over een groter gebied te verdelen.
- Gevouwen filmtechniek : Dubbellaags vouwen van zakmateriaal op botcontactzones tijdens het laden – zorgt voor plaatselijke versteviging.
- Hoeksteunen : Zakjes met zij- of bodemvouwen zorgen ervoor dat botuitsteeksels zich in plooien nestelen in plaats van rechtstreeks tegen vlakke folie te drukken.
- Contourvacuümgereedschap : Gebruik van vacuümkamerinzetstukken die de vleesvorm ondersteunen, waardoor wordt voorkomen dat bot tijdens het evacueren tegen de folie drukt.
Gegevens van pluimveeverwerkers die botbeschermingshoezen gebruiken: een vermindering van 65% in het aantal lekke banden in de dijbeenderen, zelfs bij gebruik van standaard vacuümzakken. In combinatie met vacuümzakken met hoge impact and gecoëxtrudeerde nylonfilm Bij langetermijntests daalde het lekpercentage onder de 0,1%. De sleutel is het afstemmen van het beschermingsmateriaal op de film. Zachte schuimhulzen kunnen aan de afdichtingsgebieden blijven kleven, dus harde polypropyleen schildkappen hebben de voorkeur voor hogesnelheidslijnen.
Houd voor maximale betrouwbaarheid rekening met de volgende beslissingsmatrix bij het selecteren van botbeschermingsmethoden op basis van het vleestype:
| Vleesproduct | Botscherpte | Aanbevolen bewaker | Filmvereiste |
|---|---|---|---|
| Varkenskotelet (met bot) | Medium (zaagsnede) | Hoekvouwzakje | 3-laags nylon gecoëxtrudeerd |
| Rundvlees T-bone | Hoog (gesplitst) | Met botschild versterkte zone | 7-laags hoge impact |
| Lamsrek | Extreem (dunne rib) | Dubbellaags vouwen | 7-laags met 10% toegevoegde impactmodifier |
| Kippendij | Laag maar talrijk | Contourvacuümgereedschap | Standaard gecoëxtrudeerd nylon |
6. Prestatiebenchmarks: datagestuurde verbeteringen
Vleesverpakkers die upgraden naar gespecialiseerde lekbestendige systemen rapporteren binnen enkele maanden een meetbare ROI. Hieronder vindt u geaggregeerde prestatie-indicatoren van meerdere faciliteiten (geanonimiseerd, gebaseerd op sectoronderzoeken).
- Vermindering van het aantal lekke banden : Van gemiddeld 5,2% naar 0,4-0,8% na overschakeling op 7-laags gecoëxtrudeerde folie met botbeschermingsstrategie.
- Klant komt terug vanwege lekkages : Daling met 72% binnen 12 weken.
- Efficiëntie van de verpakkingslijn : 15% minder onderbrekingen bij het wisselen en opnieuw inpakken van tassen.
- Verlenging van de houdbaarheid van producten : Het binnendringen van zuurstof is geminimaliseerd – het vacuümbehoud is met 40% verbeterd in vergelijking met standaardzakjes.
- Materiaalgebruik : Dunnere films (70 µm versus 120 µm conventioneel) bereiken betere prestaties en verminderen het plasticverbruik met 40% per verpakking.
In één casestudy werden gedurende zes maanden 250.000 vacuümverpakkingen van varkensschouders met bot gevolgd. De controlegroep (standaard 100 µm LDPE/PA-laminaat) had 8.750 lekkages (3,5%). De testgroep (80 µm 7-laags gecoëxtrudeerde botschild met hoge barrièrefilm op de dijbeentip) had slechts 625 lekkages (0,25%). De kostenbesparingen op het gebied van herbewerking en retourneren bedroegen $ 0,12 per verpakking – aanzienlijk bij hoge volumes.
Het is belangrijk om dat op te merken gecoëxtrudeerde vacuümfilm met hoge barrière biedt ook superieure duidelijkheid voor inspectie en een betere hot tack-sterkte, waardoor afdichtingsfouten tijdens evacuatie worden voorkomen. Deze secundaire voordelen wegen vaak zwaarder dan de iets hogere materiaalkosten.
7. Het juiste vacuümzakje selecteren voor uw vleestoepassing met been
Het kiezen van de optimale verpakkingsoplossing vereist een evenwicht tussen lekrisico, barrièrebehoeften en machinecompatibiliteit. Gebruik deze technische selectiegids.
Stapsgewijze beslissingsstroom
Het bovenstaande stroomschema helpt het lekrisico systematisch te verminderen. Voor de meeste toepassingen met bot raden we aan te beginnen met een 7-laags gecoëxtrudeerde structuur met ten minste 20% nylon in de buitenste lagen en een EVOH-kern als barrière. Als uw product extreem scherpe botten heeft (bijvoorbeeld lamsribkoteletten), combineer de geavanceerde folie dan met een stijve botbeschermingskap. Voor zachtere botten (kippenvleugelpunten) kan een 5-laags gecoëxtrudeerde nylonfilm voldoende zijn, maar dit moet altijd worden geverifieerd via een productieproef van 10.000 stuks.
8. Veelgestelde vragen over botpunctiepreventie
Vraag 1: Kan een dikkere standaard vacuümzak botlekkage voorkomen, evenals een dunne gecoëxtrudeerde film?
Nee. De lekweerstand is niet alleen afhankelijk van de dikte. Een LDPE-zak van 120 µm heeft een lagere doorsteekkracht (ca. 2,2 N) dan een 7-laags gecoëxtrudeerde nylonfilm van 70 µm (7,5-8,5 N). De gelaagde structuur met impactmodifiers en georiënteerd nylon zorgt voor een superieure energieverspreiding. Dikke monolagen worden vaak bros, vooral bij koeltemperaturen.
Vraag 2: Hoe beïnvloedt het vacuümniveau het lekrisico?
Een hoger vacuüm (lagere absolute druk) verhoogt de filmspanning tegen het bot. Bij een vacuüm van 99,9% wordt de film strak op elk uitsteeksel getrokken, waardoor de puntspanning wordt vergroot. Om lekke banden te verminderen, gebruiken sommige verwerkers een "zachte vacuüm" -cyclus (95-97%) voor extreem scherpe botten, gecombineerd met krachtige zakjes. Het is echter het beste om een prikbestendige film te gebruiken die zonder problemen met volledig vacuüm omgaat.
Vraag 3: Zijn botbeschermerhoezen compatibel met automatische verpakkingsmachines?
Ja, maar alleen als het hoesmateriaal stijf genoeg is om vastlopen te voorkomen. Zachte schuimrubberen hoezen kunnen aan de sealbalken blijven haken; stijve polypropyleen- of HDPE-hoezen werken betrouwbaar. Sommige machineleveranciers bieden applicators aan waarmee de schilden op de botuiteinden kunnen worden geschoven voordat ze in zakken worden gedaan. Voor hogesnelheidslijnen kunt u buidels met geïntegreerde verstevigde zones (patchversterkingen) overwegen in plaats van aparte mouwen.
Vraag 4: Heeft gecoëxtrudeerde nylonfilm invloed op de sterkte van de afdichting of de zuurstofbarrière?
Een goed ontworpen co-extrusie verbetert beide. Nylon zorgt voor mechanische sterkte, terwijl de binnenste afdichtingslagen (ionomeer- of LLDPE-mengsels) sterke, contaminatietolerante afdichtingen behouden. De EVOH-kern zorgt voor zuurstoftransmissiesnelheden van minder dan 0,5 cc/m²/dag. Zorg er echter voor dat de seallaag compatibel is met het temperatuurprofiel van uw vacumeermachine; raadpleeg uw filmleverancier voor specifieke aanbevelingen.
Vraag 5: Wat is de typische kostenstijging bij het overstappen op vacuümzakken met hoge impact?
Per eenheid kosten 7-laags gecoëxtrudeerde, lekbestendige zakken 20-40% meer dan standaard vacuümzakken. Als we echter rekening houden met minder productverspilling, minder retourzendingen en minder herbewerking, zijn de nettokosten vaak neutraal of negatief (besparingen). Veel verwerkers realiseren binnen 3-6 maanden een volledige ROI, alleen al dankzij de reductie van lekkages.
Vraag 6: Kan ik gecoëxtrudeerde nylon vacuümzakken recyclen?
Meerlaagse films vormen een uitdaging voor conventionele recyclingstromen. Er zijn echter geavanceerde recyclingtechnologieën (delaminatie op basis van oplosmiddelen) in opkomst. Momenteel werken veel vleesverwerkers met gespecialiseerde recyclers die gemengde polyolefine/nylonfilms accepteren. Controleer altijd de plaatselijke regelgeving. De industrie evolueert in de richting van ontwerp-voor-recycling-co-extrusies met compatibele polymeerfamilies.