

Inleiding: Het verbofgen risico bij voedselverpakkingen
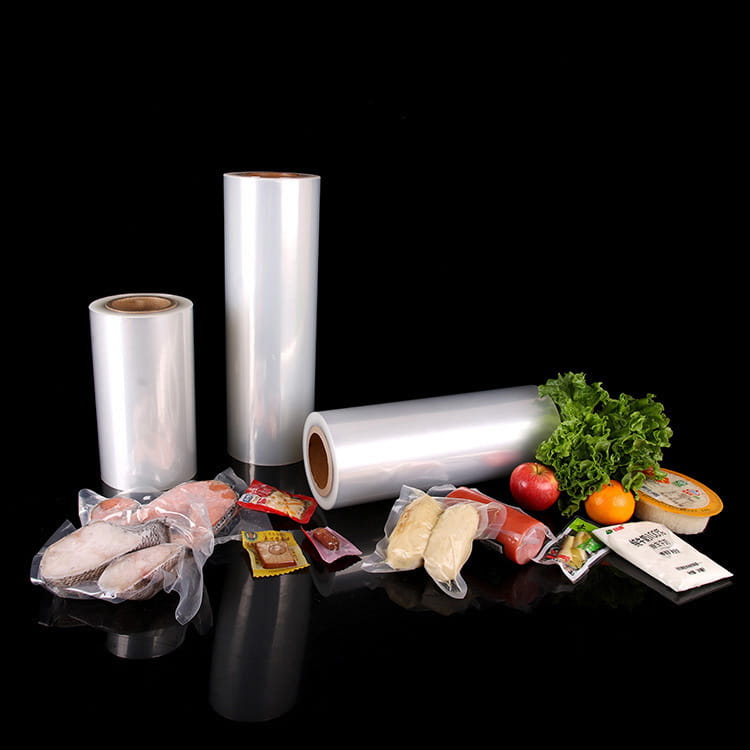
Bij het verpakken van voedsel gaat het niet alleen om het behouden van de versheid en het bieden van visuele aantrekkingskracht. Onder de oppervlakte kan het productieproces van transparante flexibele films chemische gevaren met zich meebrengen die naar voedsel migreren. Al tientallen jaren is lamineren met lijmen op oplosmiddelbasis de industriestandaard voor productie Transparante gecoëxtrudeerde plastic verpakkingsfilm structuren, maar recente ontwikkelingen in de co-extrusietechnologie bieden een fundamenteel veiliger aanpak. Dit artikel vergelijkt co-extrusie en lamineren, waarbij de nadruk ligt op de reden waarom oplosmiddelvrije heldere films de voorkeurskeuze worden voor toepassingen die in contact komen met voedsel.
Met het toenemende toezicht op voedselcontactmaterialen (bijv. EU-kaderverordening (EG) 1935/2004, US FDA 21 CFR) en de groeiende vraag van consumenten naar clean-label verpakkingen, is het begrijpen van de technische verschillen tussen deze twee productieroutes essentieel voor verpakkingsingenieurs en merkeigenaren. We zullen mechanische eigenschappen, barrièreprestaties, optische helderheid en het meest kritische: chemische veiligheid onderzoeken.
Wat is co-extrusie? Bouwfilms zonder lijm
Co-extrusie is een proces in één stap waarbij meerdere polymeersmelten worden gecombineerd via een voedingsblok of een matrijs met meerdere spruitstukken om een enkele meerlaagse film te vormen. In tegenstelling tot lamineren, waarbij vooraf gemaakte lagen met lijm worden verbonden, creëert co-extrusie moleculaire verbindingen tussen aangrenzende lagen terwijl ze afkoelen. Hierdoor is er geen lijm op oplosmiddel- of waterbasis meer nodig.
Belangrijkste kenmerken van gecoëxtrudeerde heldere films
- Aantal lagen: doorgaans 3 tot 11 lagen, elk met een specifieke functie (afdichtmiddel, barrière, structurele ondersteuning).
- Bindingsmechanisme: Thermische fusie – polymeerketens verstrengelen zich over het grensvlak zonder extra chemicaliën.
- Oplosmiddelresidu: nul. Geen lijm betekent geen resterende oplosmiddelen, isocyanaten of aminen.
- Optische helderheid: kan worden bereikt hoge helderheid geblazen film or gegoten gecoëxtrudeerde plastic film met waaswaarden onder de 5%.
Moderne co-extrusielijnen voor kristalheldere voedselverpakkingsfolie gebruik geavanceerde schroefontwerpen om een uniforme smelttemperatuur en laagdikte te behouden. Een typische 7-laags meerlaagse transparante barrièrefilm kan EVOH combineren voor zuurstofbarrière, verbindingslagen voor hechting en mlLDPE voor afdichting – allemaal zonder een enkele druppel lijm.
Lamineren: het lijmafhankelijkheidsprobleem
Bij lamineren (ook wel droge laminering of lamineren op oplosmiddelbasis genoemd) wordt het afzonderlijk produceren van twee of meer monolaag- of gecoëxtrudeerde films bedoeld, die vervolgens aan elkaar worden gehecht met behulp van een lijm die via een rolsysteem wordt aangebracht. De lijm wordt doorgaans opgelost in organische oplosmiddelen zoals ethylacetaat, MEK of tolueen, die later in droogtunnels worden verdampt.
Waar besmetting plaatsvindt
- Onvolledige verdamping: Zelfs bij optimaal drogen kunnen sporen van resterende oplosmiddelen (parts per million) tussen de lagen achterblijven.
- Migratie van lijm: Oligomeren met een laag molecuulgewicht uit polyurethaanlijmen kunnen door de kitlaag naar voedsel migreren, vooral bij vette of zure voedingsmiddelen.
- Overdracht van onaangename smaken: Resterende oplosmiddelen zoals ethylacetaat produceren waarneembare onaangename geuren in gevoelige producten zoals chocolade of koffie.
Onafhankelijke tests (gegevens uit een Europees onderzoek uit 2022 met 150 monsters van flexibele verpakkingen) hebben uitgewezen dat gelamineerde films op oplosmiddelbasis een gemiddeld resterend oplosmiddelgehalte van 8,7 mg/m² hadden, terwijl er bij gecoëxtrudeerde films geen sprake was. Zelfs oplosmiddelloze (100% vaste stoffen) lijmen die bij het lamineren worden gebruikt, introduceren monomere residuen die niet zo strikt gereguleerd zijn als oplosmiddelen, maar die nog steeds potentiële migratierisico's met zich meebrengen.
Voor transparante flexibele verpakkingsfolie Bij lamineren ontstaat er ook een potentieel delaminatiepunt als de lijm na verloop van tijd of onder retortomstandigheden verslechtert. Co-extrusie is daarentegen bestand tegen delaminatie omdat lagen op moleculair niveau zijn versmolten.
Waarom oplosmiddelvrij belangrijk is: gezondheids- en regelgevingsfactoren
Oplosmiddelresiduen zijn niet alleen een kwaliteitsprobleem; ze vormen een wettelijke en gezondheidsrisico. Regelgevende instanties over de hele wereld hebben strikte migratielimieten vastgesteld voor oplosmiddelen in materialen die met voedsel in contact komen. De EU-kunststofverordening (EU) nr. 10/2011 specificeert bijvoorbeeld specifieke migratielimieten (SML) voor veel oplosmiddelen, maar de handhaving is een uitdaging omdat oplosmiddelen niet opzettelijk aan de uiteindelijke film worden toegevoegd; het zijn verwerkingshulpmiddelen die moeten worden verwijderd.
Vergelijkende veiligheidstabel: co-extrusie versus lamineren
| Parameter | Co-extrusie (oplosmiddelvrij) | Lamineren op oplosmiddelbasis |
|---|---|---|
| Resterende oplosmiddelen | Geen (0 mg/m²) | Typisch 5-15 mg/m² |
| Risico van lijmmigratie | Geen (geen lijm) | Primaire aromatische aminen, isocyanaten mogelijk |
| Delaminatie onder hitte | Zeer laag (gecoëxtrudeerde binding) | Matig tot hoog |
| Laagdiktetolerantie | ±5% typisch | ±10% vanwege lijmvariatie |
| Optische waas (voor heldere film van 50 µm) | 2-4% | 4-8% (lijmlaag voegt waas toe) |
| Zuurstofbarrière (voor EVOH-gebaseerd) | Uitstekend (gecoëxtrudeerde verbindingslagen behouden de EVOH-kristalliniteit) | Goed, maar de lijm kan na verloop van tijd de barrière aantasten |
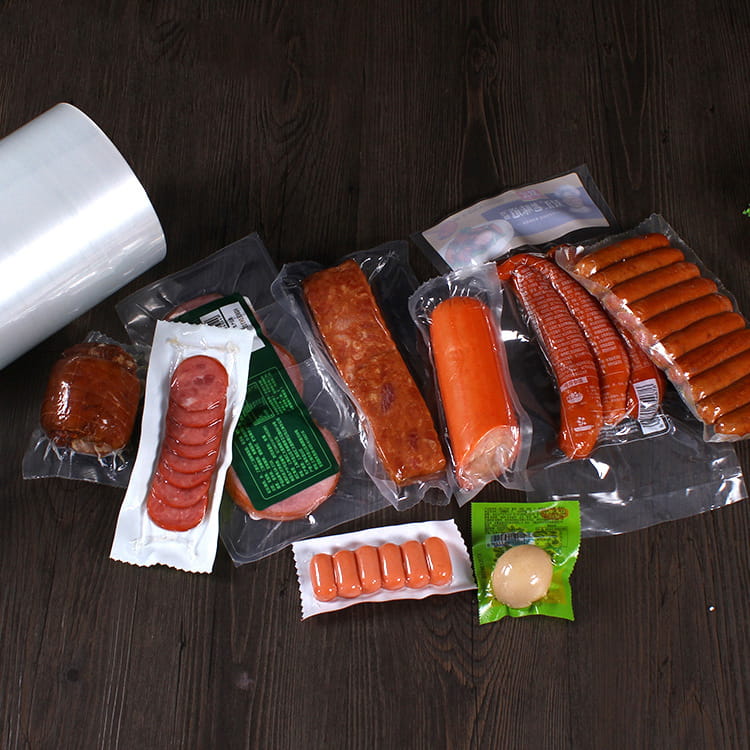
Voor applications like fresh meat, cheese, or ready meals, a heldere meerlaagse verpakkingsfolie geproduceerd via co-extrusie biedt het veiligste profiel. Grote ketens van snelbedieningsrestaurants zijn begonnen met het overstappen op gecoëxtrudeerde zakjes voor sauzen en dressings nadat ze oplosmiddelresiduen in gelamineerde alternatieven hadden ontdekt.
Processchema: co-extrusie versus lamineerlijn
De volgende SVG illustreert het fundamentele verschil in productiestappen. Co-extrusie combineert smeltingen in één enkele matrijs, terwijl voor lamineren afzonderlijke filmproductie, lijmcoating, drogen en lijmen nodig zijn – elke stap biedt kans op besmetting.
Optische en mechanische superioriteit van gecoëxtrudeerde films
Naast veiligheid biedt co-extrusie functionele voordelen die cruciaal zijn voor voedselverpakkingen. Blaasfilm met hoge helderheid geproduceerd via co-extrusie bereikt een uitzonderlijke transparantie omdat geen enkele lijmlaag licht verstrooit. Typische troebelingswaarden voor een gecoëxtrudeerde heldere film op PE-basis van 60 µm zijn 2-3%, vergeleken met 5-7% voor een gelijkwaardige gelamineerde structuur met polyurethaanlijm. Voor gegoten gecoëxtrudeerde plastic film De waas kan slechts 1,5% bedragen, waardoor het ideaal is voor hoogwaardige zoetwaren- en bakkerijverpakkingen waarbij de zichtbaarheid van het product de aankoopbeslissingen stuurt.
Mechanische integriteit onder stress
Gecoëxtrudeerde films vertonen superieure hechting tussen de lagen omdat polymeerketens van aangrenzende lagen onderling diffunderen. Dit is vooral belangrijk voor gecoëxtrudeerde PE-folie transparant gebruikt in verticale vorm-vul-afdichtingstoepassingen (VFFS). Gelamineerde films daarentegen lopen het risico op delaminatie bij sealkaken of tijdens valtests. Uit een onderzoek uit 2021 waarin 1000 VFFS-zakjes voor diepvriesgroenten werden vergeleken, bleek dat gecoëxtrudeerde structuren een delaminatiepercentage van 0% hadden na 6 maanden opslag bij -20°C, terwijl laminaten op oplosmiddelbasis een delaminatiepercentage van 2,4% vertoonden als gevolg van verbrossing van de lijm.
Voor modified atmosphere packaging (MAP), a meerlaagse transparante barrièrefilm het gebruik van gecoëxtrudeerde EVOH levert consistente zuurstoftransmissiesnelheden (OTR) op van slechts 0,5 cc/m²/dag bij 23°C/50% RH. Lamineren kan OTR-variabiliteit veroorzaken omdat de lijmlaag als een extra barrière fungeert, maar een ongelijkmatige laagdikte creëert microkanalen voor gaspermeatie.
Prestatiegegevens uit de praktijk: co-extrusie versus lamineren
Om de verschillen te kwantificeren, hebben we productiegegevens van middelgrote flexibele verpakkingsconverters geanalyseerd (geanonimiseerde industriële benchmarks). De onderstaande tabel vat de gemiddelde kwaliteitsgegevens samen over 50 productieruns van transparante barrièrefilms voor droge voedselverpakkingen (dikte 80 µm, beoogde OTR < 2 cc/m²/dag).
| Metrisch | Gecoëxtrudeerde film | Gelamineerde film (op oplosmiddelbasis) |
|---|---|---|
| Gemiddelde waas (%) | 2.8 | 6.2 |
| Totaal resterende oplosmiddelen (mg/m²) | 0 | 11.3 |
| Variatie in laagdikte (CV%) | 4.2 | 9.7 |
| Afpelsterkte (N/15 mm) na retort (121°C, 30 min) | 4.8 | 2.1 (degradatie van lijm) |
| Variabiliteit van de zuurstoftransmissiesnelheid (SD van 10 monsters) | 0.18 | 0.52 |
| Geurdetectie (sensorisch paneel, 7 dagen na conversie) | Geen | Gedetecteerd in 14% van de monsters |
Deze cijfers tonen aan dat co-extrusie niet alleen de risico's op het gebied van oplosmiddelen elimineert, maar ook consistentere optische en barrière-eigenschappen oplevert. Voor kristalheldere voedselverpakkingsfolie bedoeld voor direct contact met vetrijke producten (bijvoorbeeld kaas, noten), is de afwezigheid van hechtende oligomeren die naar lipiden zouden kunnen migreren een doorslaggevend voordeel.
Hoe u de juiste gecoëxtrudeerde transparante film voor uw toepassing selecteert
Bij het kiezen van een transparante gecoëxtrudeerde plastic verpakkingsfolie Houd rekening met de volgende technische parameters:
- Laagstructuur : 3-laags (kit/anker/barrière) voor droge goederen; 5 of 7 lagen voor hoge barrière- of asymmetrische eigenschappenvereisten.
- Afdichtingslaag : mlLDPE of VLDPE voor afdichting bij lage temperaturen; EVA voor hogere hot tack; PLA voor composteerbare opties.
- Barrièrelaag : EVOH (voor zuurstof) of polyamide (voor lekbestendigheid plus matige barrière).
- Optische kwaliteit : Specificeer alleen antiblokkeer- en slipadditieven in de buitenste lagen om waas te voorkomen. Voor hoge helderheid geblazen film Gebruik een niet-migrerend glijmiddel zoals erucamide bij ≤500 ppm.
- Dikteverdeling : Vraag naar CD-dikteprofielen; een goed afgestelde gegoten gecoëxtrudeerde lijn kan een tolerantie van ± 3% bereiken.
Voor frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Veelgestelde vragen
Vraag 1: Is gecoëxtrudeerde folie altijd duurder dan gelamineerde folie?
Niet noodzakelijkerwijs. Voor eenvoudige drielaagse structuren kan co-extrusie kostenconcurrerend zijn vanwege minder grondstoffenverspilling en geen lijmaankoop. Voor 7-laags films met een hoge barrière kan co-extrusie hogere matrijskosten vooraf hebben, maar het elimineert oplosmiddelterugwinningssystemen en lijmaanbrengeenheden, wat vaak resulteert in vergelijkbare of lagere totale kosten per vierkante meter op een schaal van meer dan 5 miljoen m²/jaar.
Vraag 2: Kunnen gecoëxtrudeerde films dezelfde barrière-eigenschappen bereiken als gelamineerde films?
Ja. Co-extrusie kan films produceren met een zuurstoftransmissiesnelheid van minder dan 0,1 cc/m²/dag met behulp van op 7 lagen gebaseerde EVOH-structuren. In feite zorgt co-extrusie vaak voor een consistentere barrière, omdat er geen lijmlaag is die zou kunnen fungeren als een heterogeen permeatiepad. Voor een waterdampbarrière zijn gecoëxtrudeerde HDPE- of PP-lagen even effectief als lijmgebonden alternatieven.
Vraag 3: Zijn alle gecoëxtrudeerde films oplosmiddelvrij?
Absoluut. Bij co-extrusie worden geen lijmen, primers of oplosmiddelen gebruikt. De enige componenten zijn thermoplastische harsen en toegestane additieven (antioxidanten, stabilisatoren, glijmiddelen) die in de smelt worden gemengd. Hierdoor voldoet co-extrusie inherent aan de EU- en FDA-voorschriften voor oplosmiddelresiduen.
Vraag 4: Welke soorten voedselverpakkingen profiteren het meest van gecoëxtrudeerde heldere films?
Elke toepassing waarbij chemische migratie van cruciaal belang is: zakjes voor babyvoeding, zakjes voor biologische producten, kaasverpakkingen, medische voedingsproducten en elk voedsel met een hoog vetgehalte (aangezien lipofiele oplosmiddelen en zelfklevende monomeren bij voorkeur migreren naar vetten). Ook diepvriesproducten en steriliseerbare zakjes profiteren van de delaminatieweerstand van co-extrusie.
Vraag 5: Hoe kan ik verifiëren of een film echt gecoëxtrudeerd is in plaats van gelamineerd?
Onderzoek een dwarsdoorsnede onder een microscoop na kleuring met osmiumtetroxide (voor op polyether gebaseerde verbindingslagen) of met behulp van FTIR-microscopie. Gecoëxtrudeerde lagen vertonen doorlopende, taps toelopende grensvlakken, terwijl gelamineerde films een duidelijke, vaak ongelijkmatige lijmlijn hebben. Nog een snelle test: de film aan zichzelf sealen bij 140°C en afpellen - gecoëxtrudeerde films zullen cohesieproblemen vertonen binnen de kitlaag, terwijl laminaten kunnen delamineren op het hechtingsvlak.
Conclusie: De verschuiving naar oplosmiddelvrije co-extrusie is onvermijdelijk
De regelgeving wordt wereldwijd strenger. De EU overweegt de specifieke migratielimieten voor veelgebruikte oplosmiddelen zoals ethylacetaat te verlagen van 5 mg/kg naar 1 mg/kg. Consumententestdiensten melden dat claims over ‘oplosmiddelvrij’ net zo belangrijk worden als ‘BPA-vrij’ voor verpakkingen. Voor fabrikanten van transparante flexibele verpakkingsfolie is de overstap naar co-extrusie niet alleen een verbetering van de veiligheid; het is een concurrentieve noodzaak.
Co-extrusie levert resultaat op heldere meerlaagse verpakkingsfolie zonder risico op chemische migratie, superieure optische helderheid, consistente barrière en robuuste mechanische integriteit. Hoewel de kapitaalinvestering voor een multi-extruderlijn hoger is dan voor een lamineermachine, zorgen de operationele besparingen door het elimineren van lijmen, oplosmiddelen en droogenergie, plus de eliminatie van risico's op het gebied van naleving van de regelgeving, voor producenten met een gemiddeld volume binnen 2-3 jaar een overtuigende ROI.
Voor brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a transparante gecoëxtrudeerde plastic verpakkingsfolie is de meest geloofwaardige en verifieerbare aanpak. Naarmate de industrie zich in de richting van modellen voor de circulaire economie beweegt, zijn gecoëxtrudeerde, monolaag-compatibele structuren ook gemakkelijker te recyclen dan laminaten van gemengd materiaal. De toekomst van veilige, transparante voedselverpakkingen is gecoëxtrudeerd en oplosmiddelvrij.